
Equipos rotativos de taladro · 150 a 3000 HP
Inspección, reparación y certificación de equipos de taladro.
Recibimos el equipo con desgaste y holguras fuera de rango. Lo entregamos restaurado, medido y certificado bajo la norma API RP 8B, en taller o en campo.
Desplácese para ver el trabajo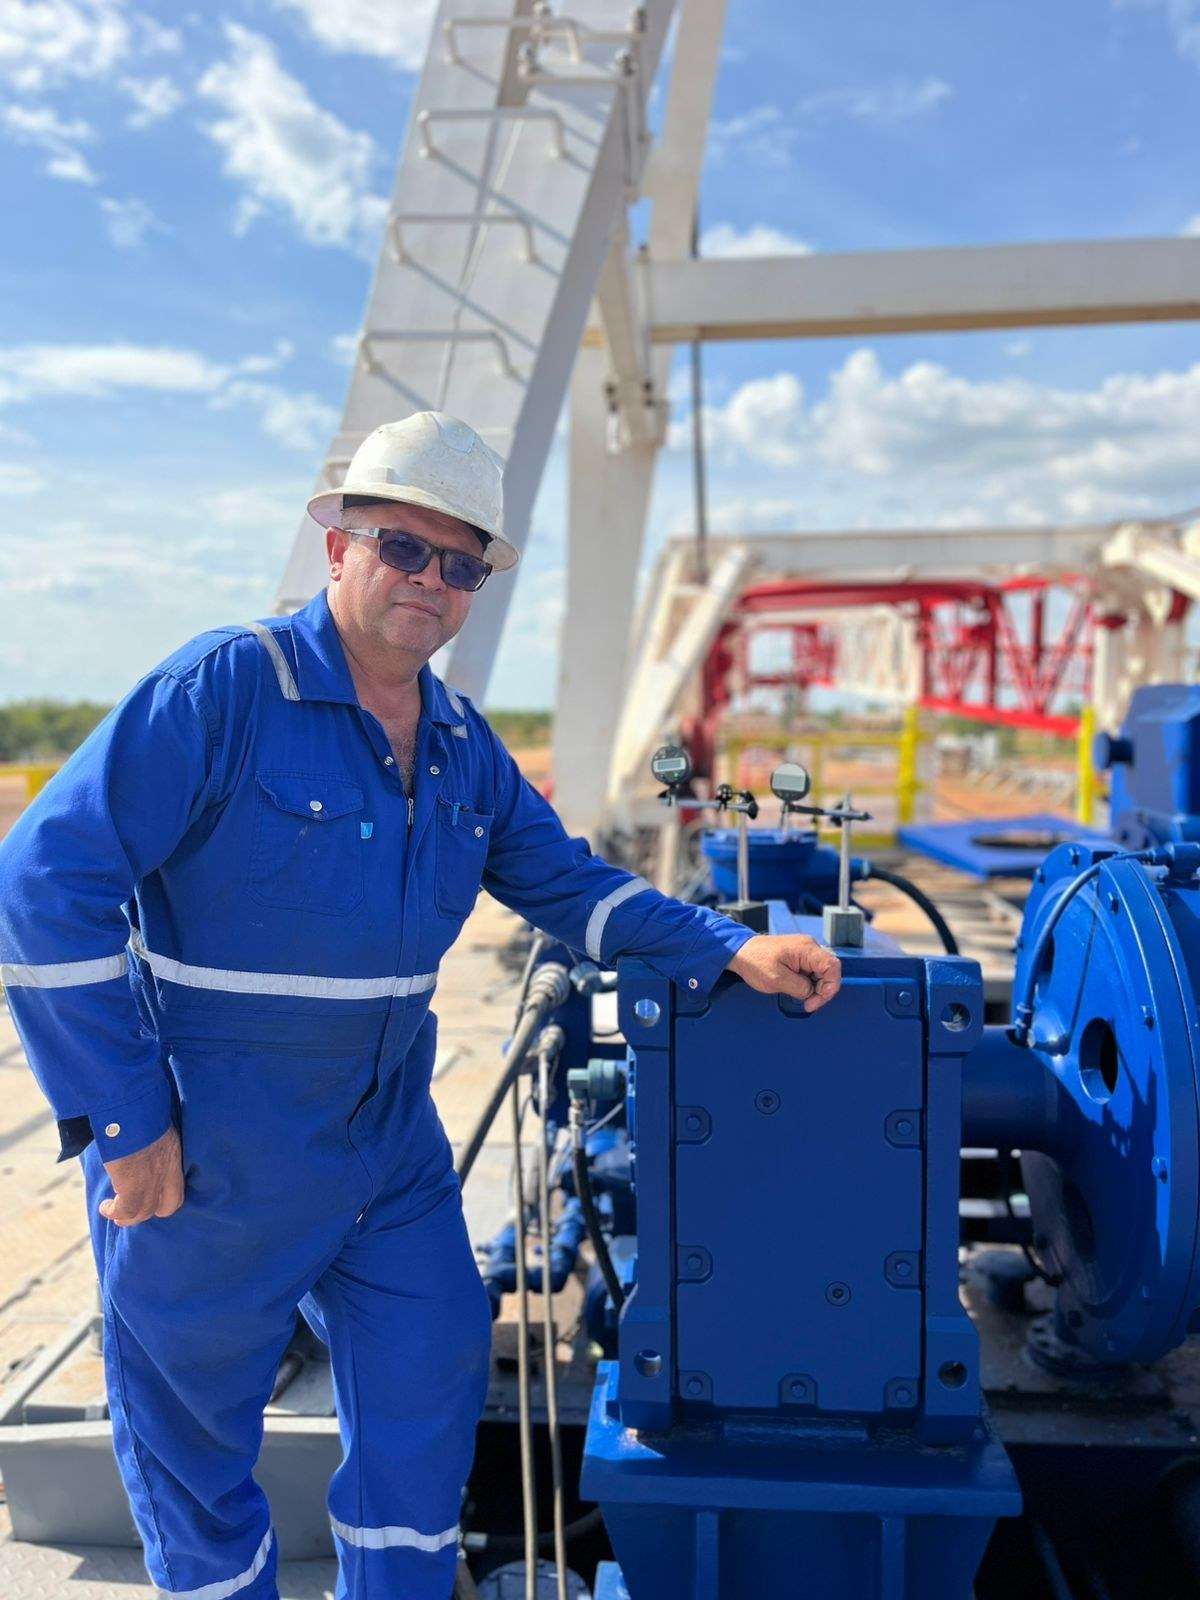
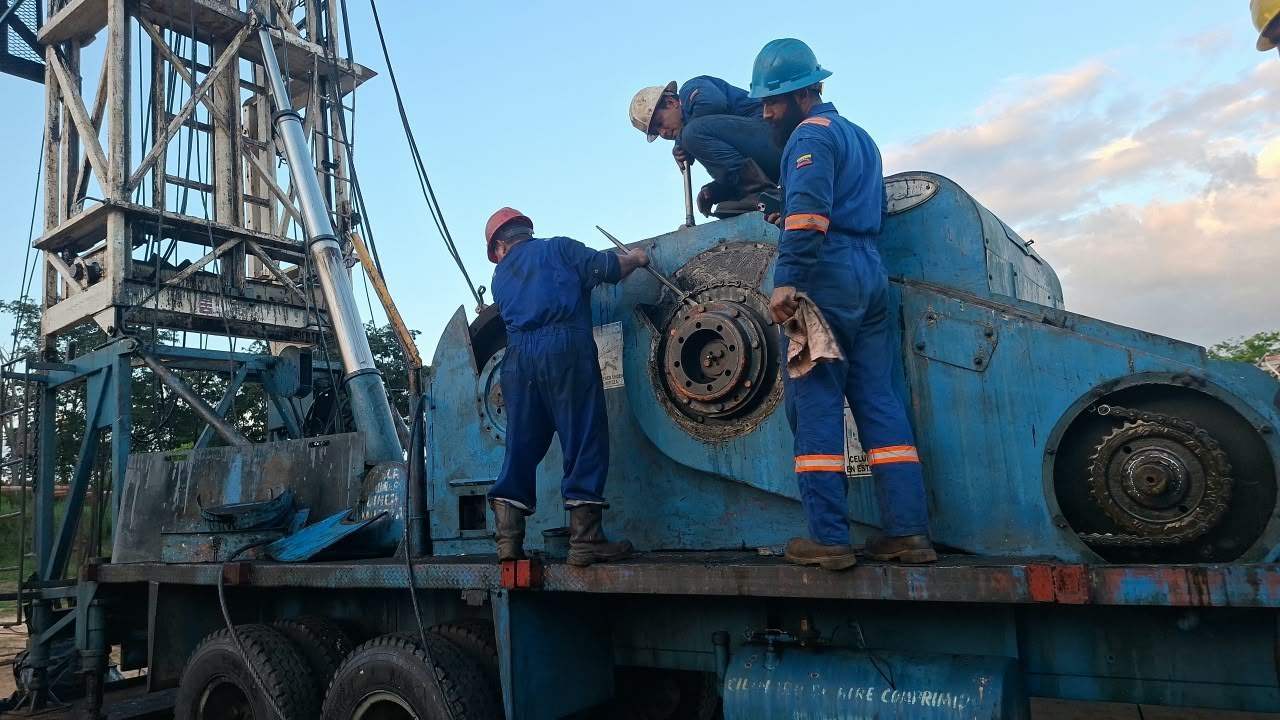
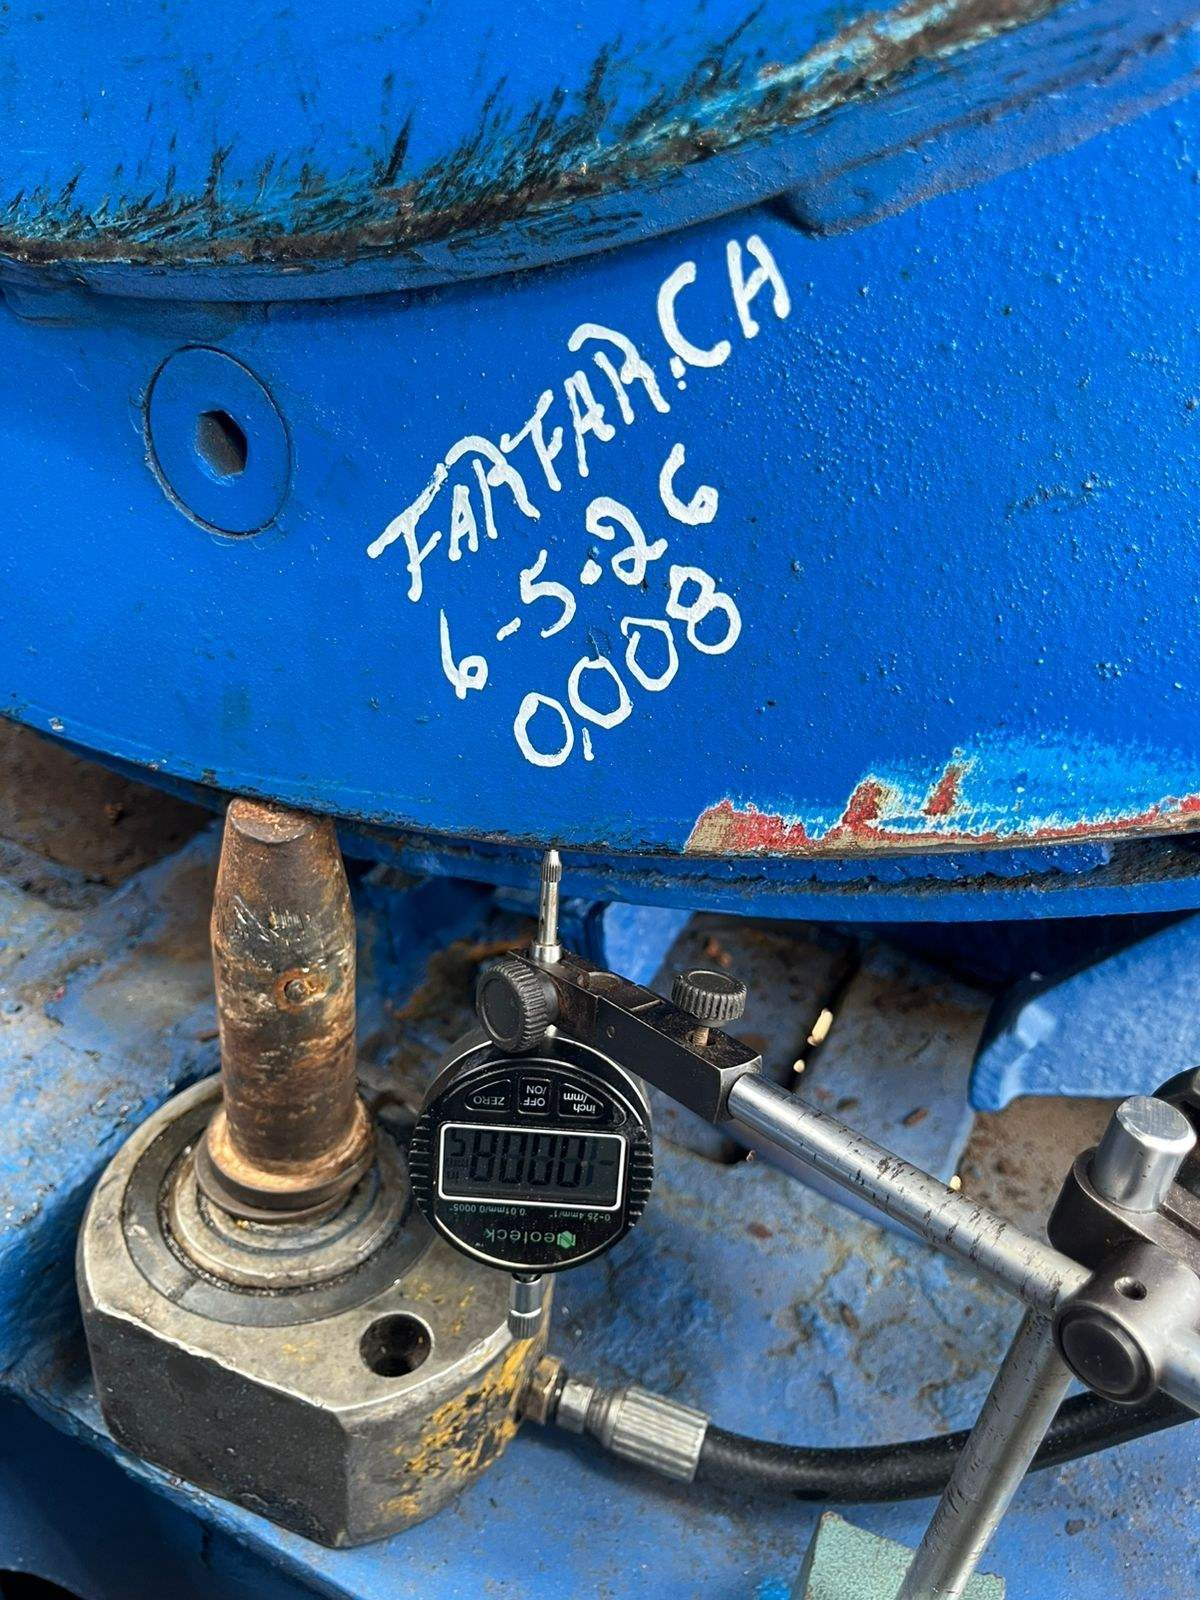
Inspección en campo, plataforma de taladro
- 150 – 3000 HPRango de equipos atendidos
- API RP 8BNorma que respalda cada certificado
- Categorías III y IVLos niveles más profundos de inspección
- Taller y campoDonde esté el equipo
Medido.
Restaurado.
Certificado.
Desde la medida
- 01
Inspeccionar
Todo lo que soporta carga, medido.
- 02
Reparar
Lo que está fuera de rango, se cambia.
- 03
Certificar
Lo que sale del taller, sale con firma.
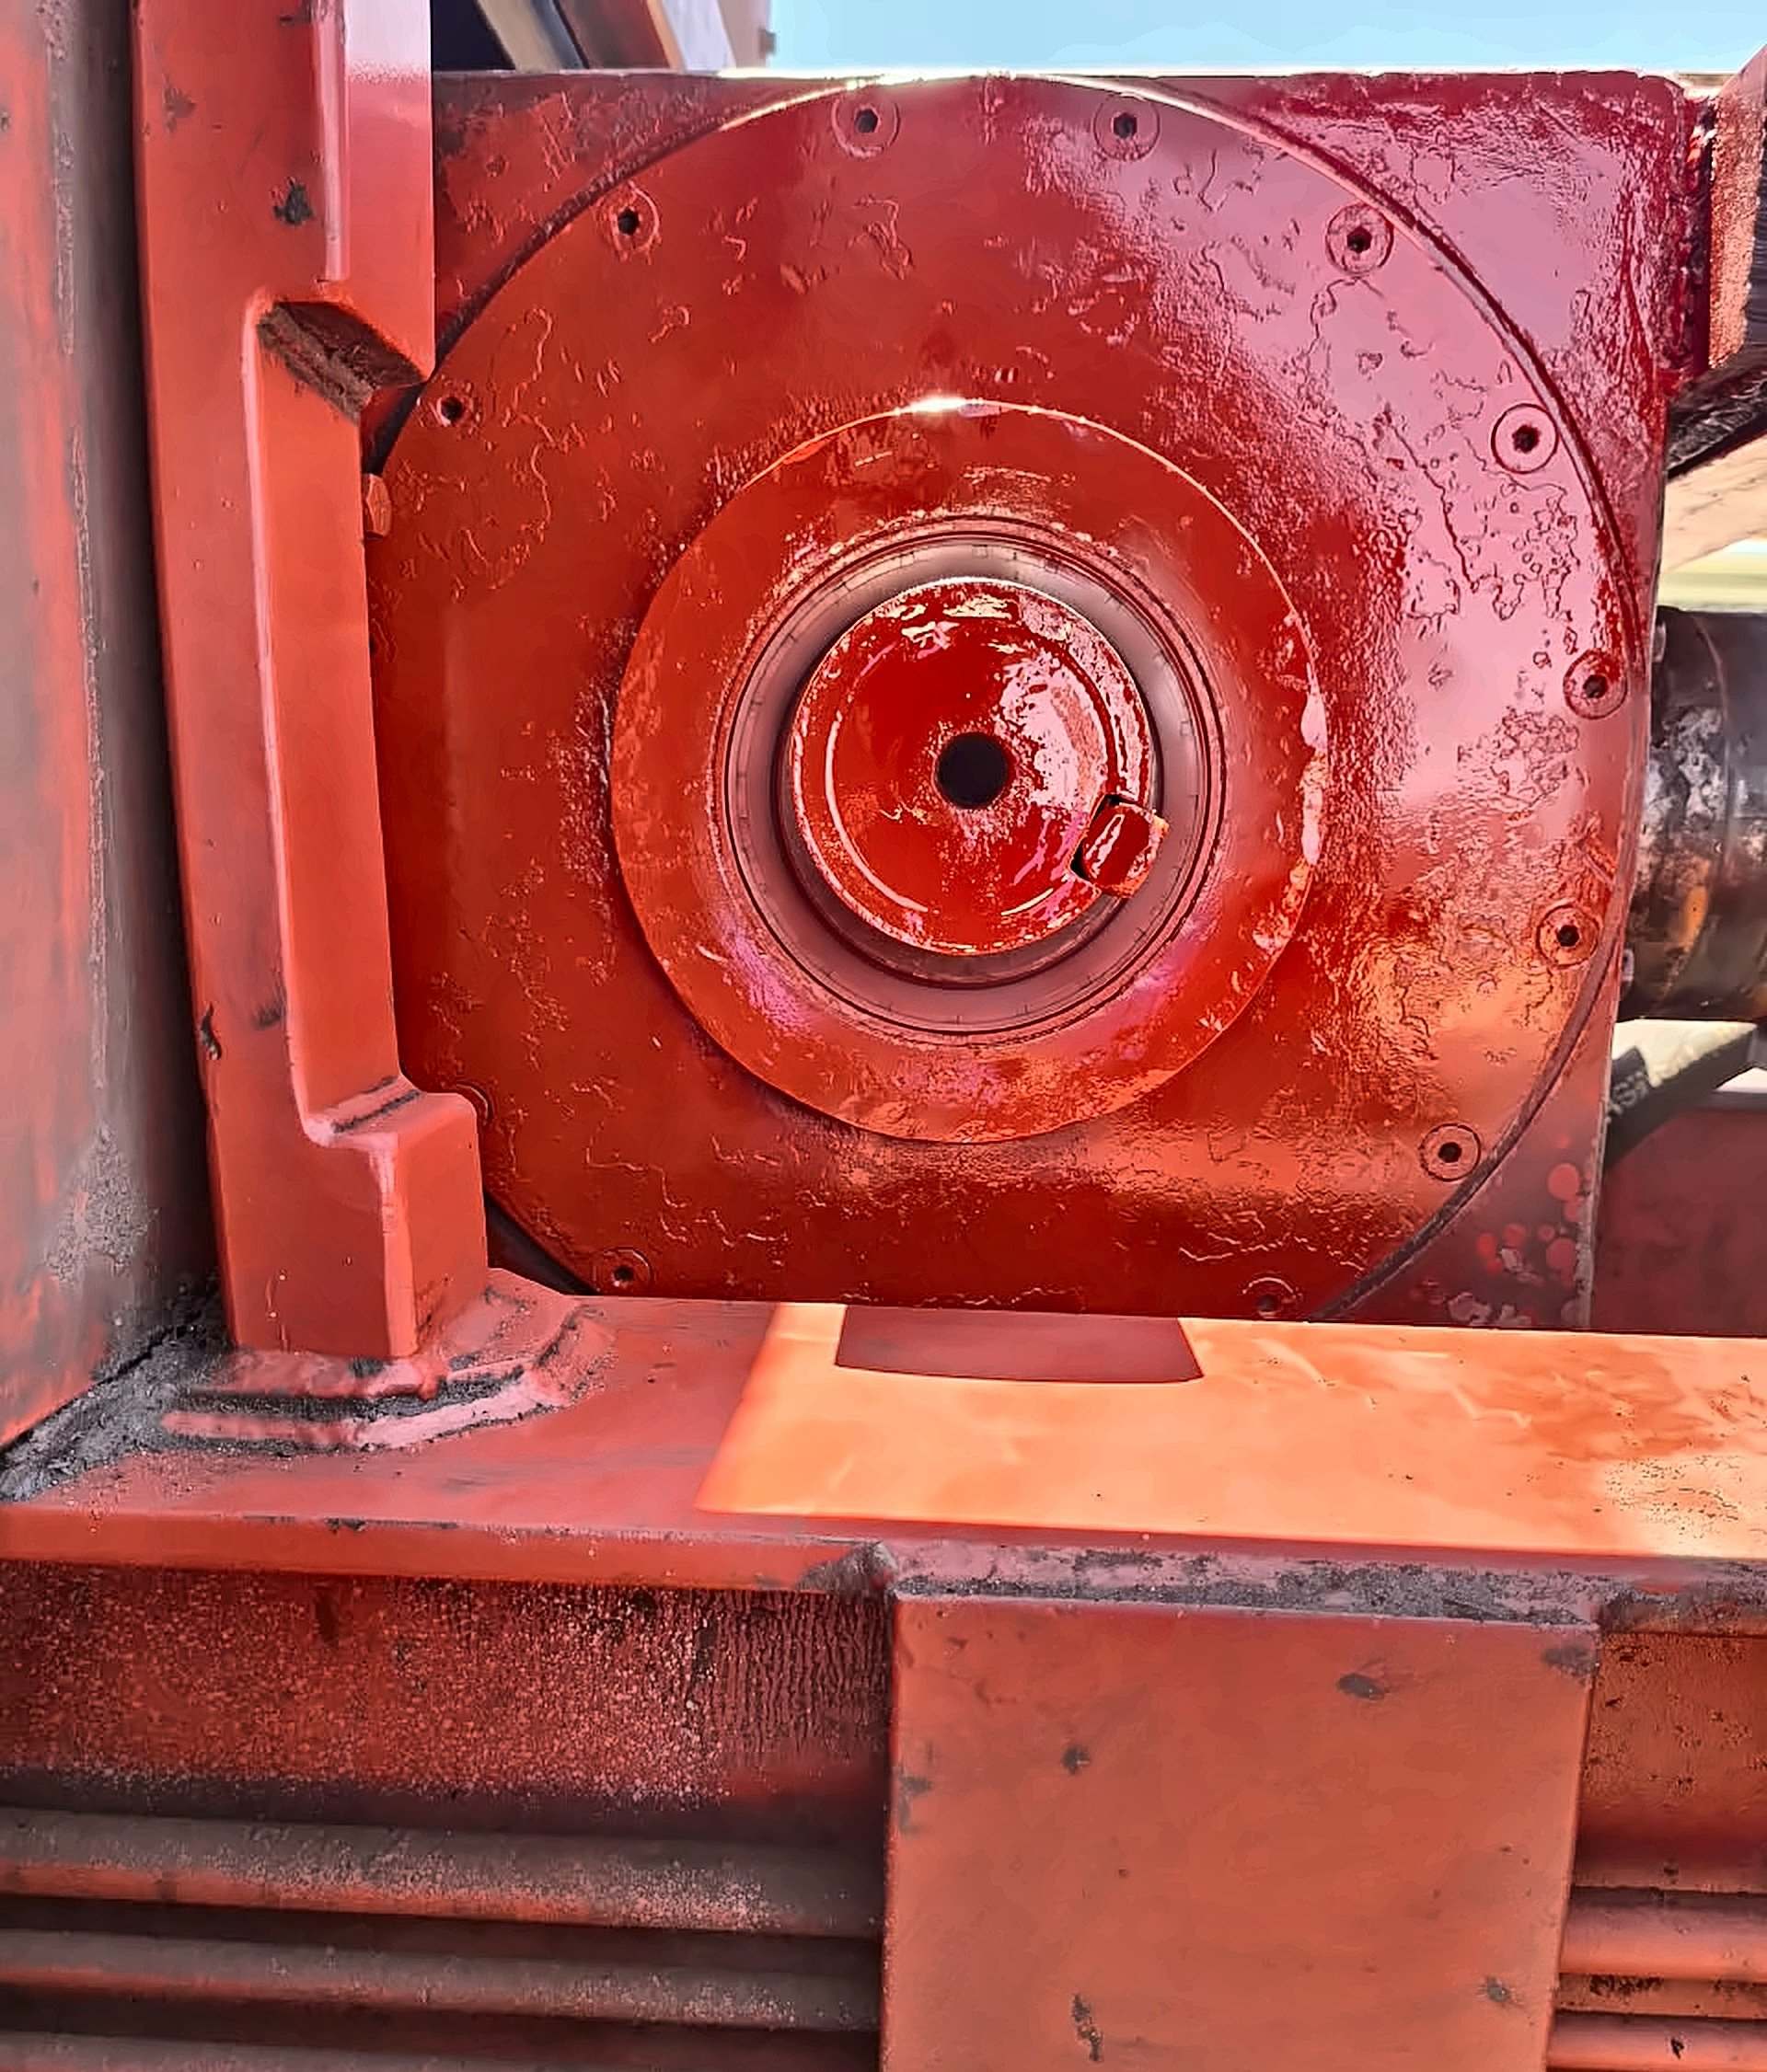
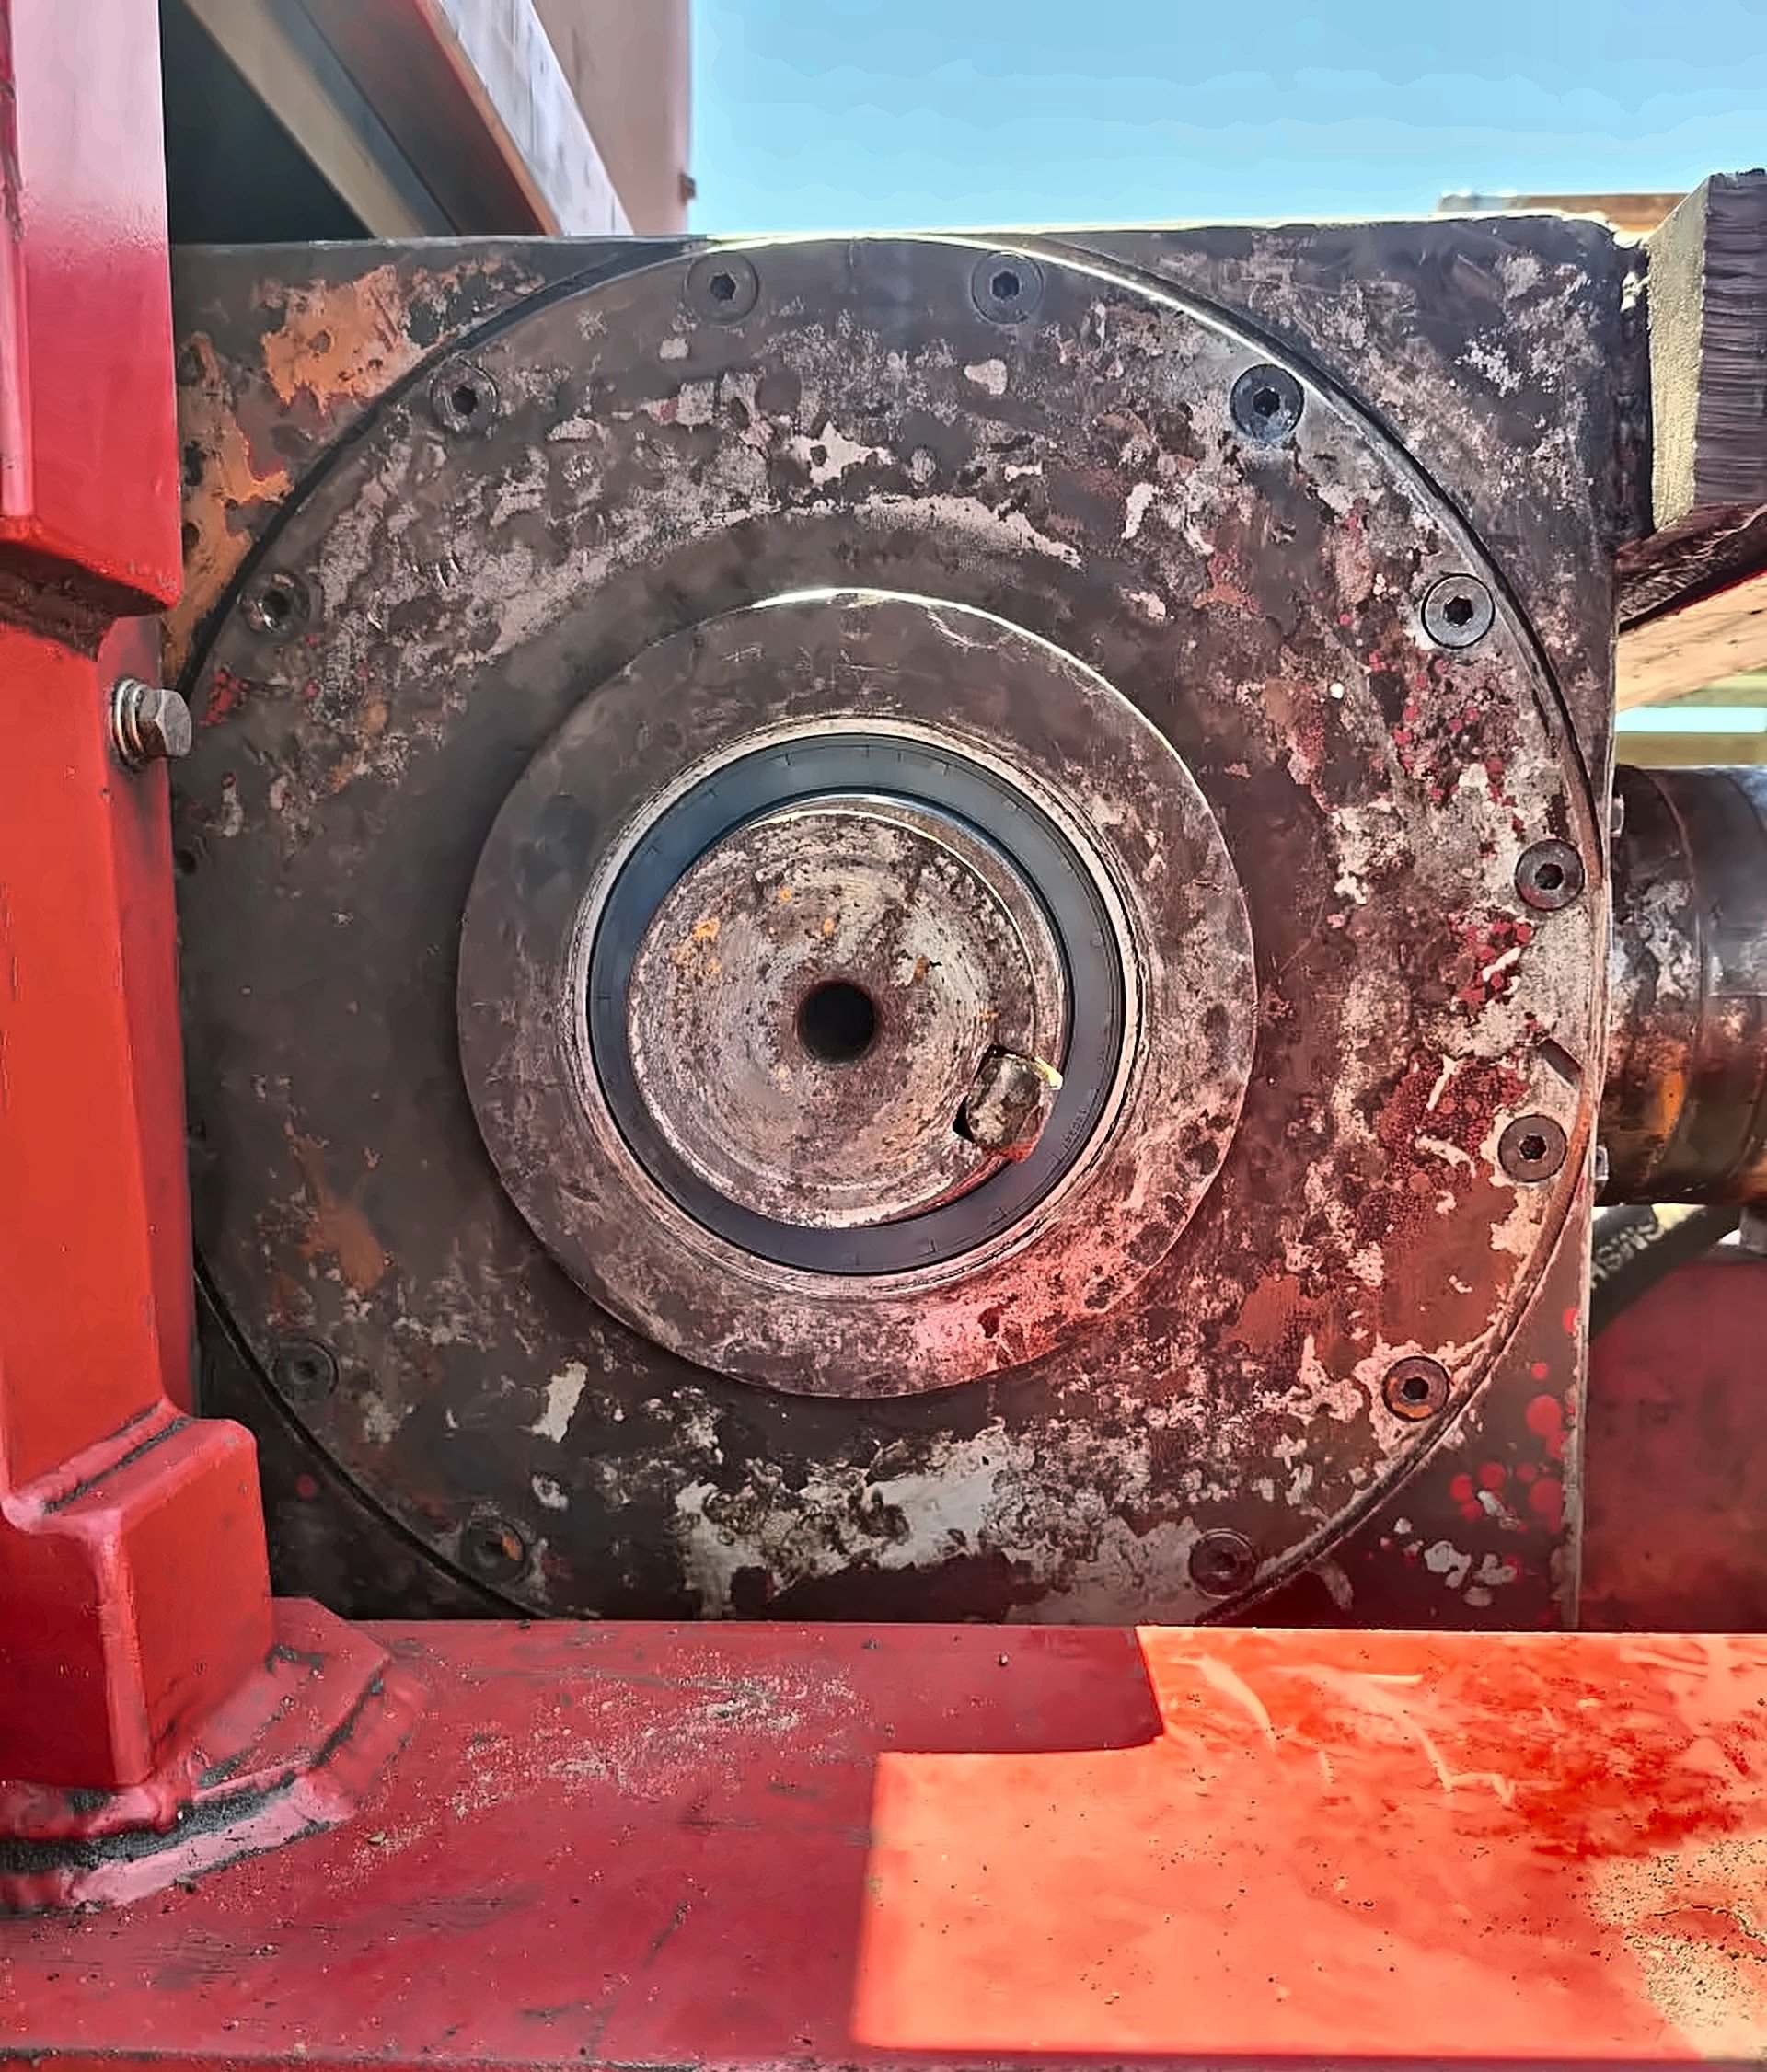
El mismo componente, antes y después de pasar por el taller.
La tapa lateral de la caja angular llegó con la pintura levantada y óxido. Quedó pintada y protegida, lista para volver a operar.
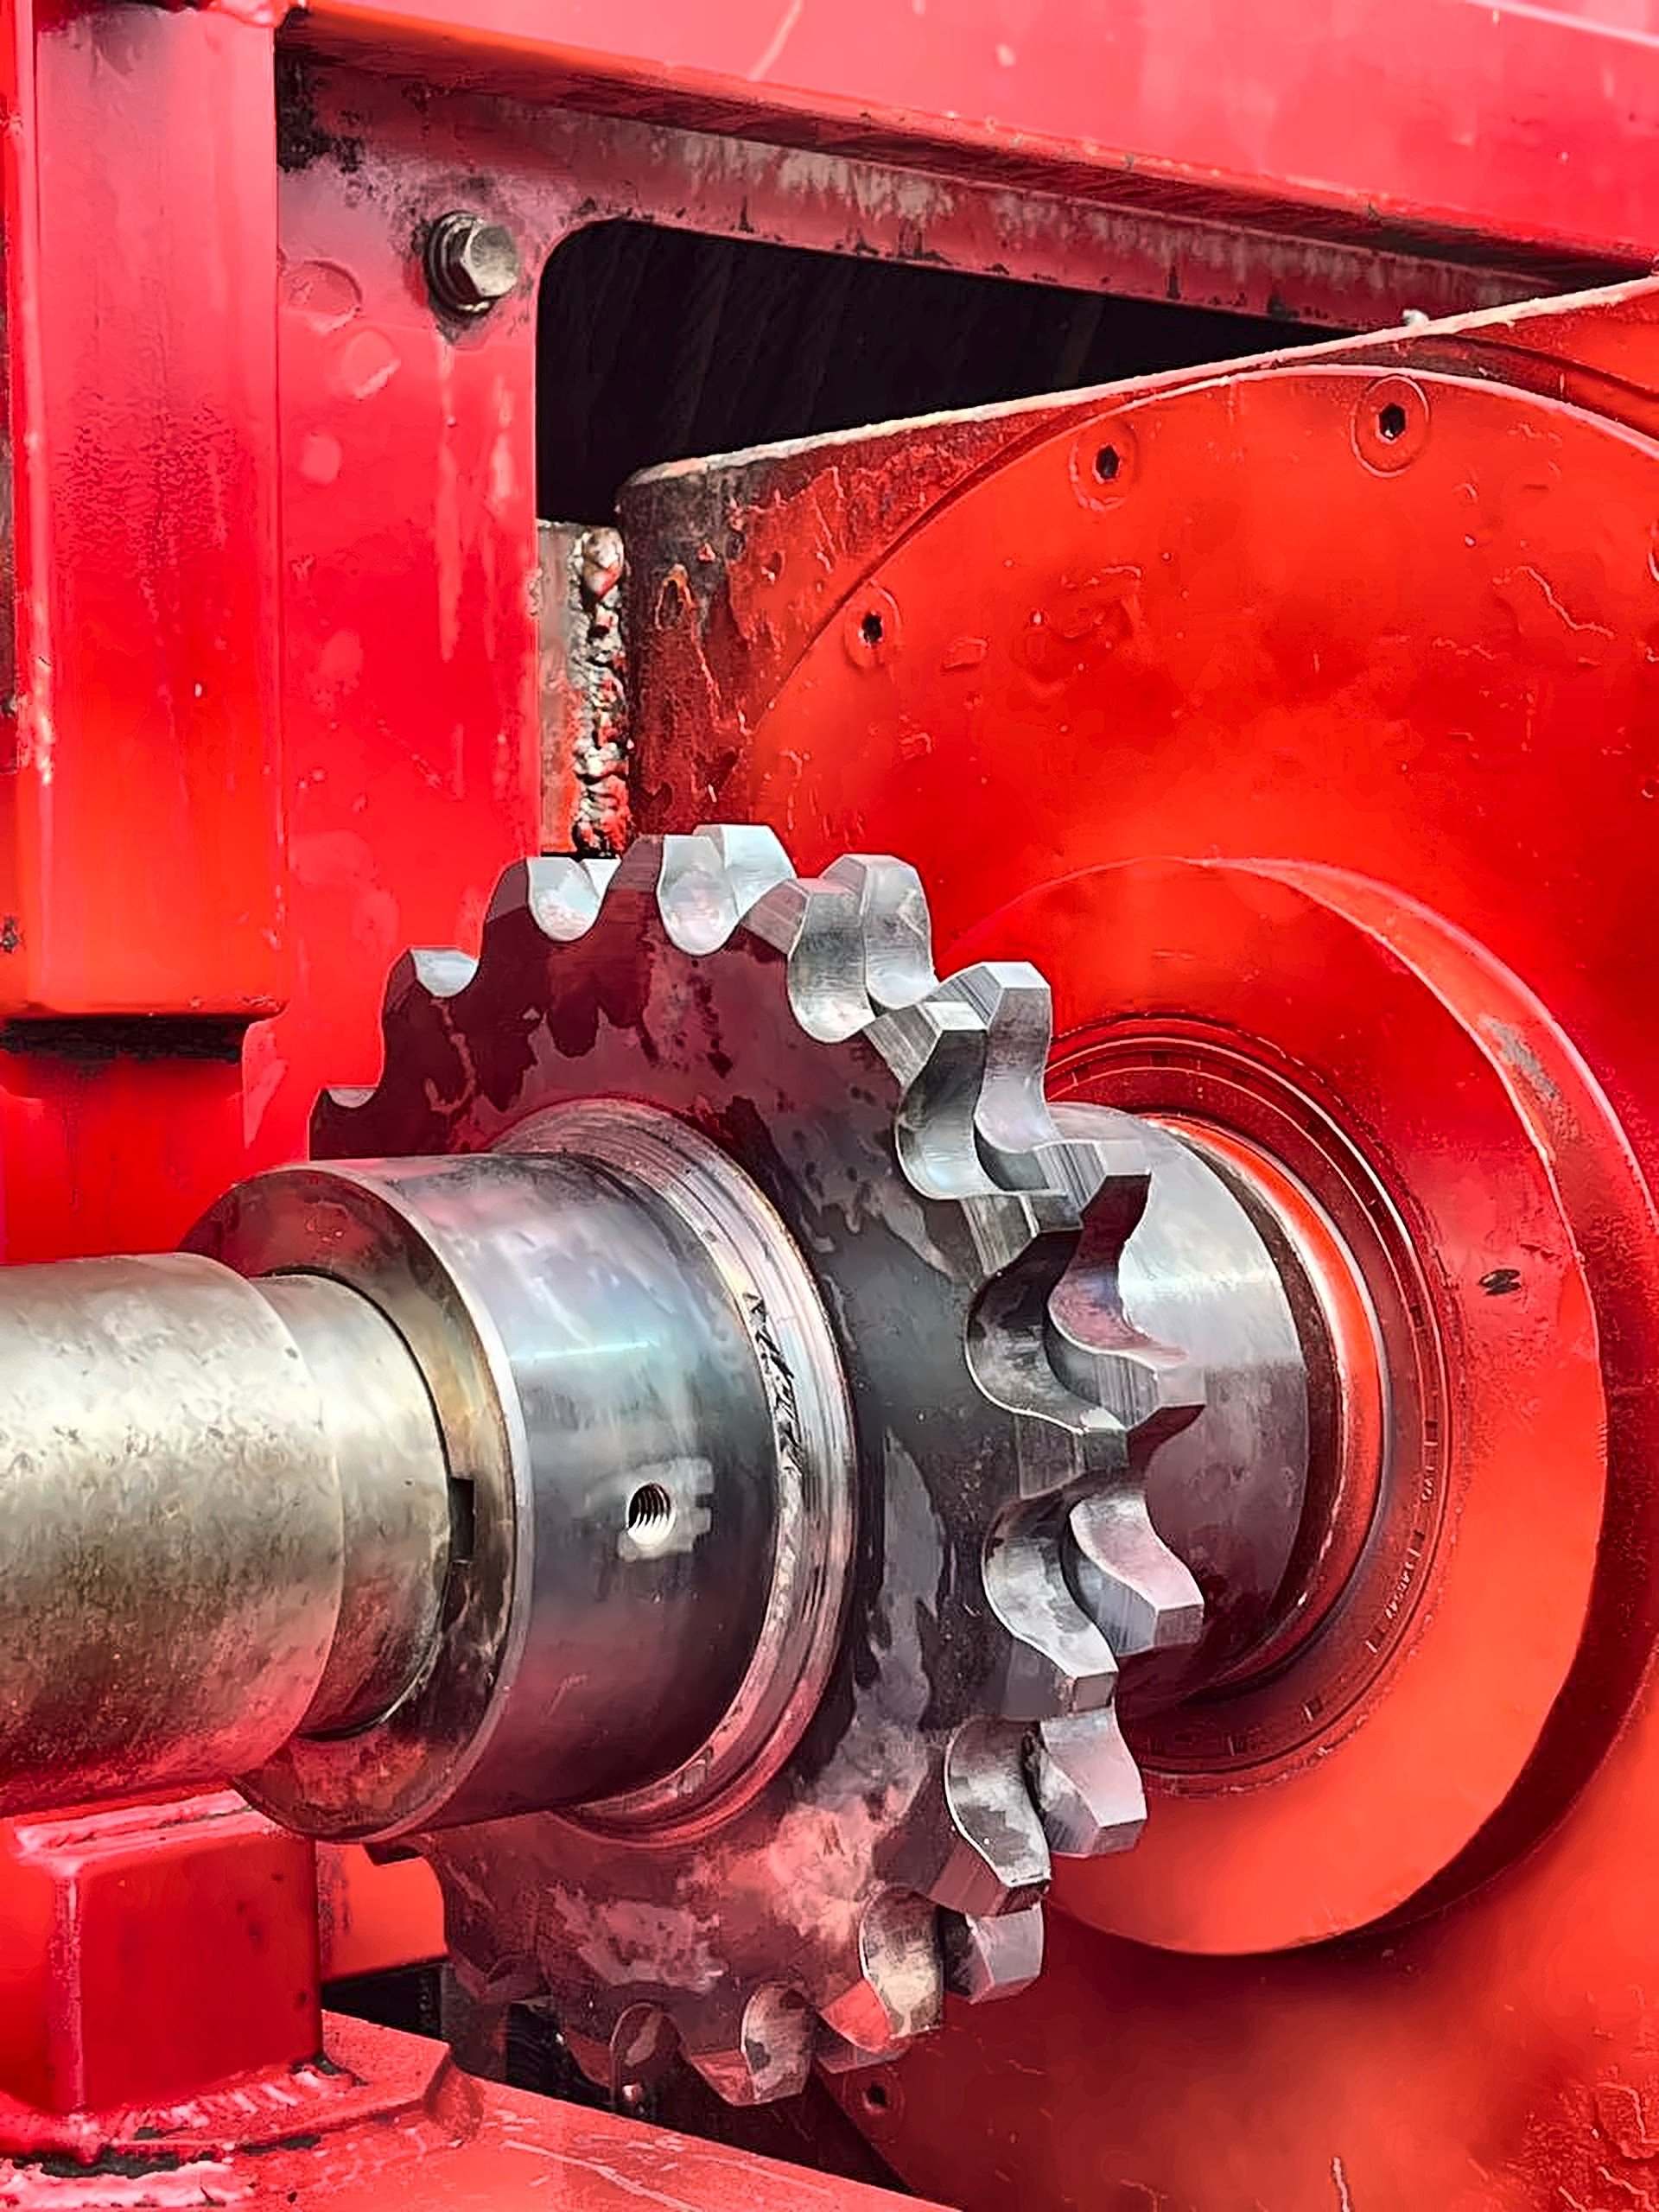
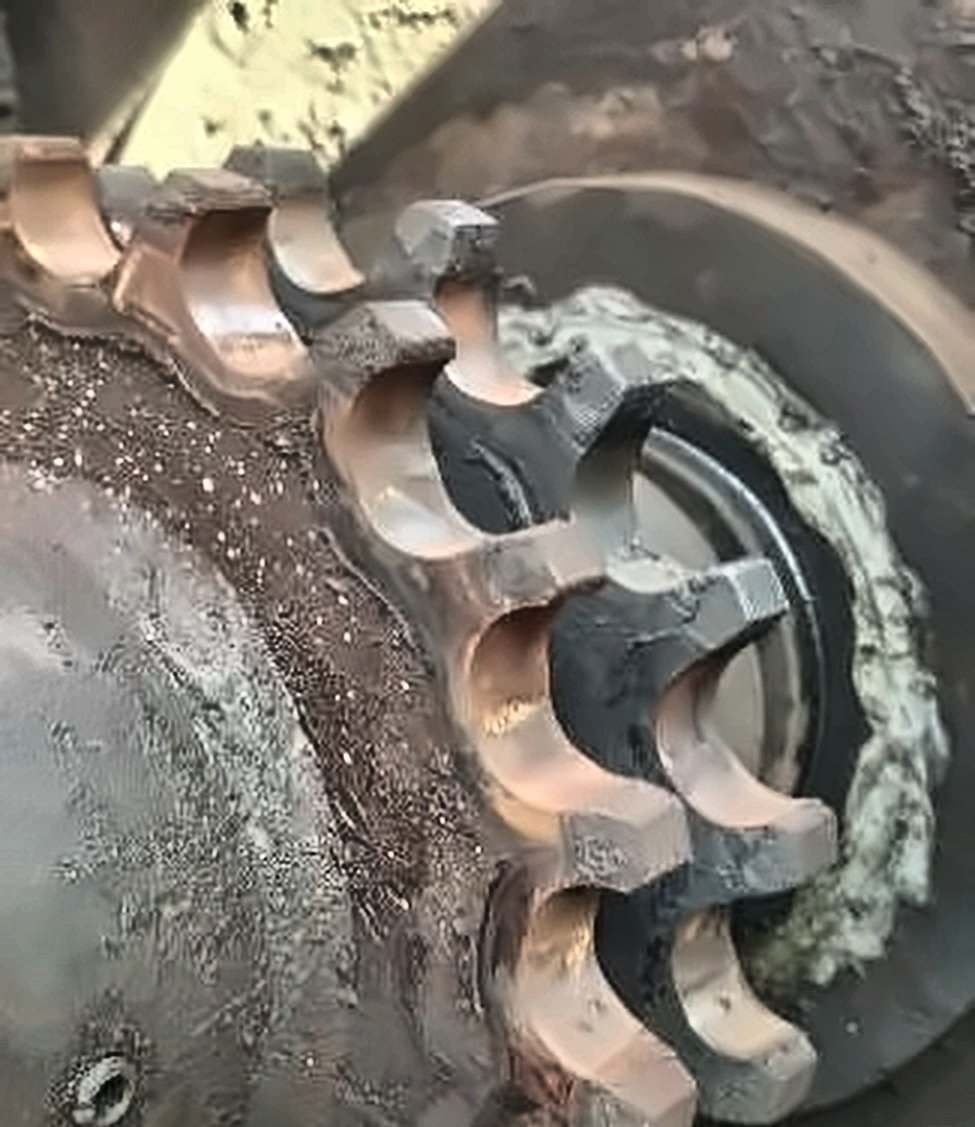
Cada sistema del taladro, con su procedimiento.
-
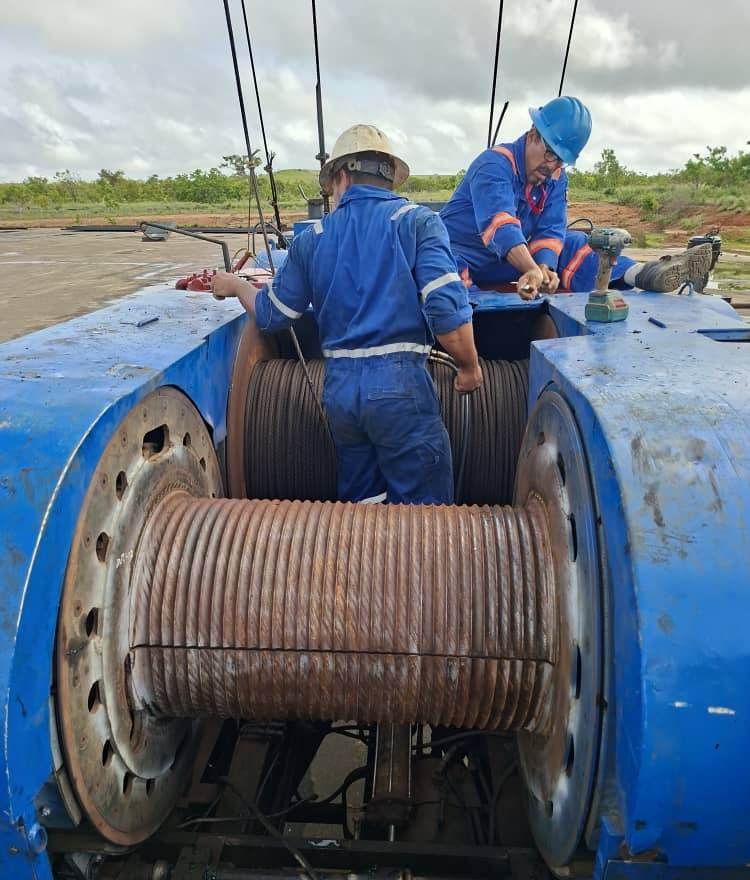
Deflexión · rotorseals · ecualizador
Prueba de deflexión hidráulica en la bobina, toma de tolerancias, rotorseals, pasadores del ecualizador, frenos y embragues.
-
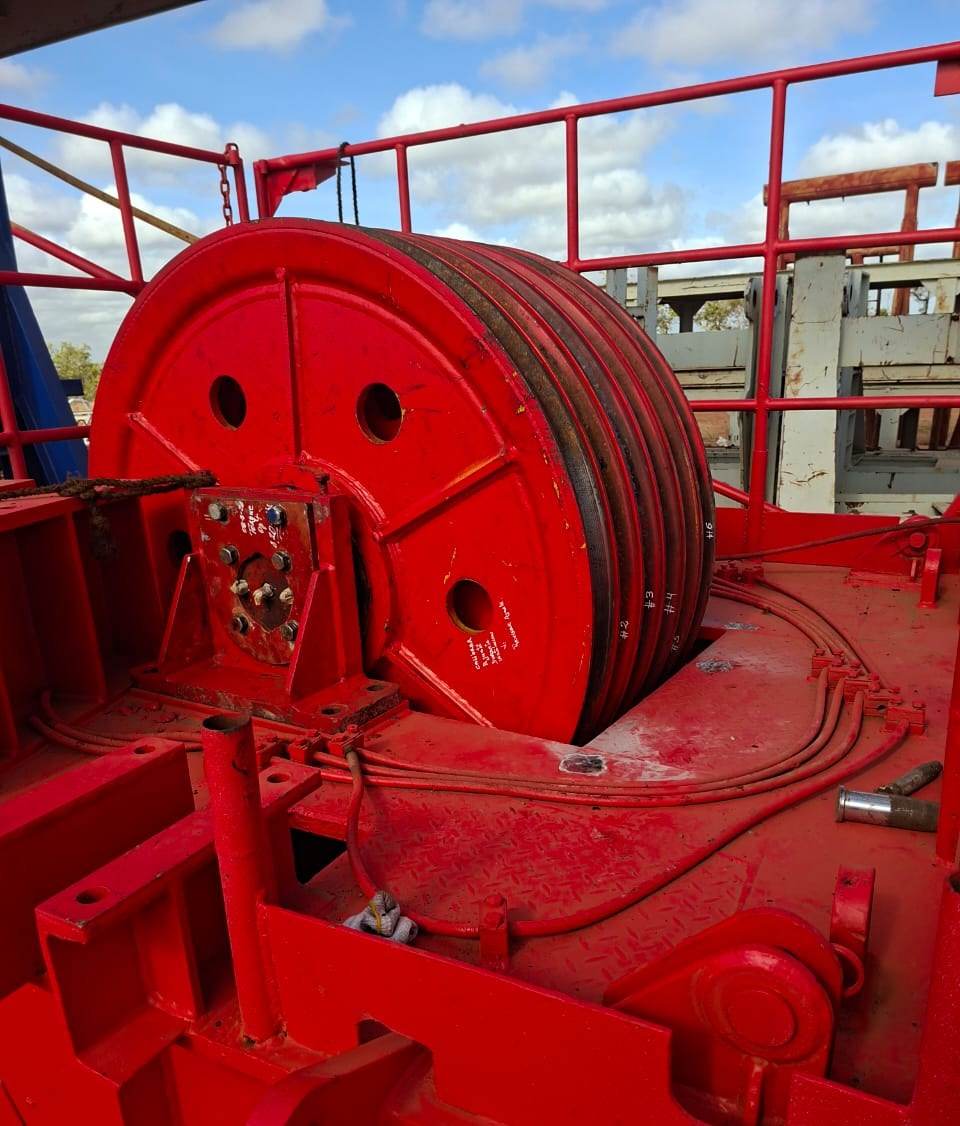
Poleas · rodamientos · END
Tolerancia por polea con comparador, reemplazo de rodamientos, ensayos no destructivos y armado con sello de inspección.
-
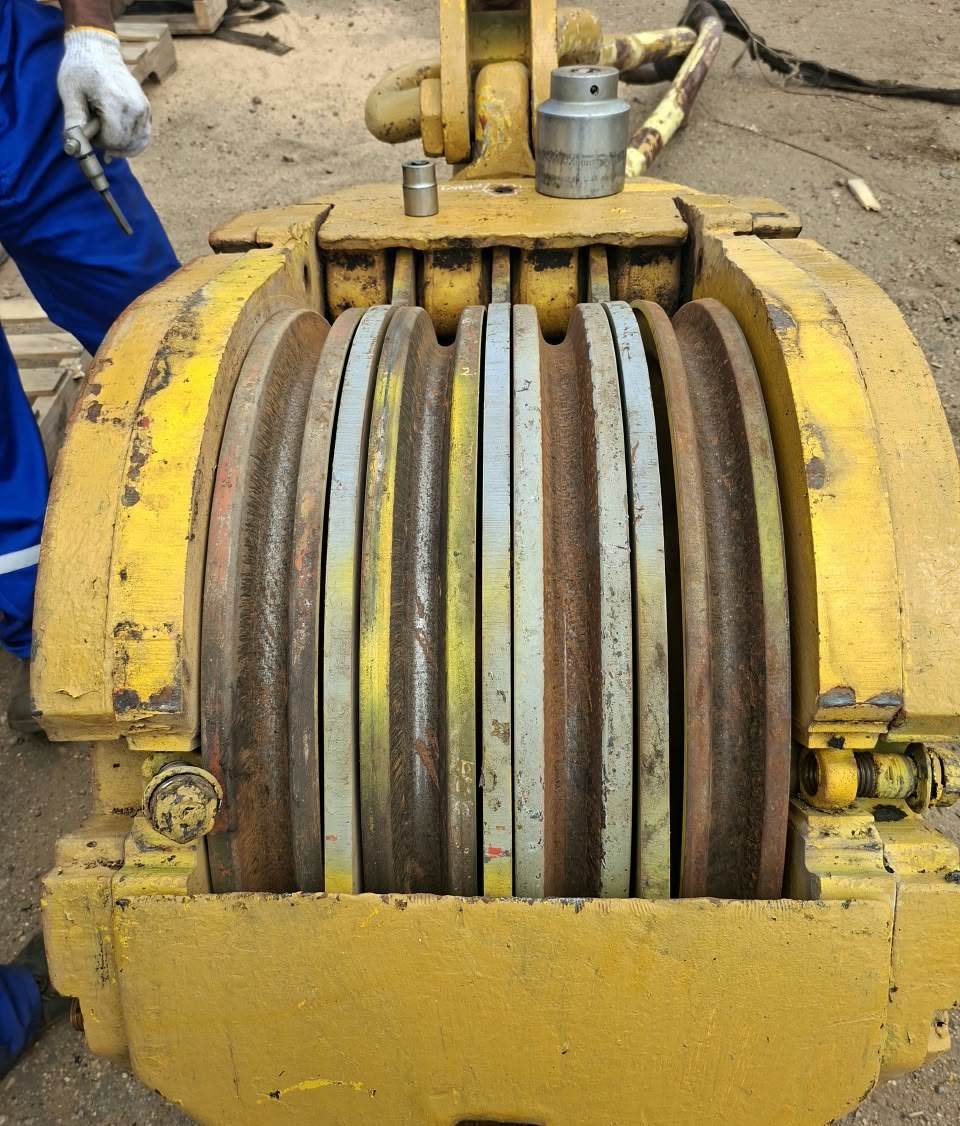
Poleas · muñeco · seguridad
Poleas, pistas y rodamientos, muñeco giratorio y elementos de seguridad: cupillas, tuercas de castillo y seguros.
-
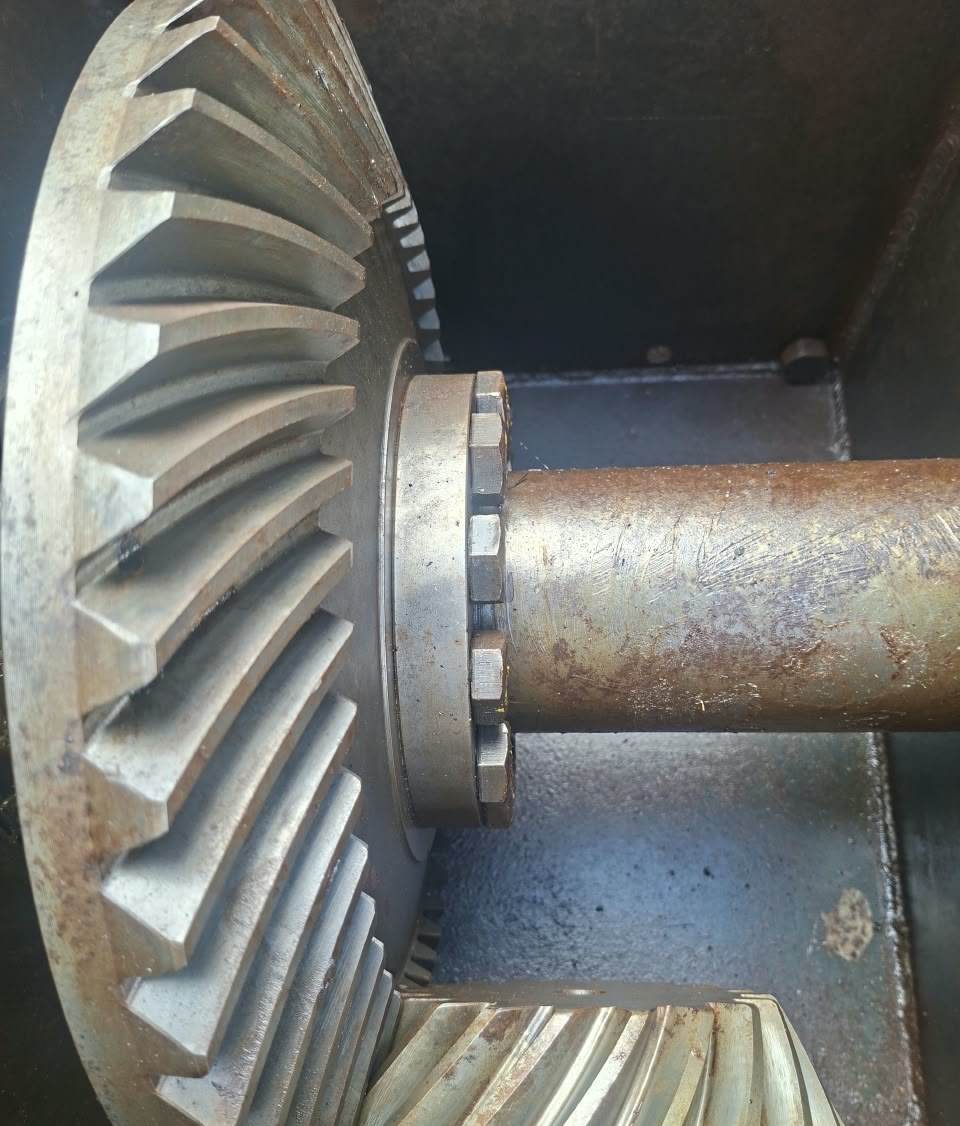
Juego mecánico · ejes · sprocket
Control del juego mecánico, ejes, rodamientos y sprocket del cartucho de tracción.
-
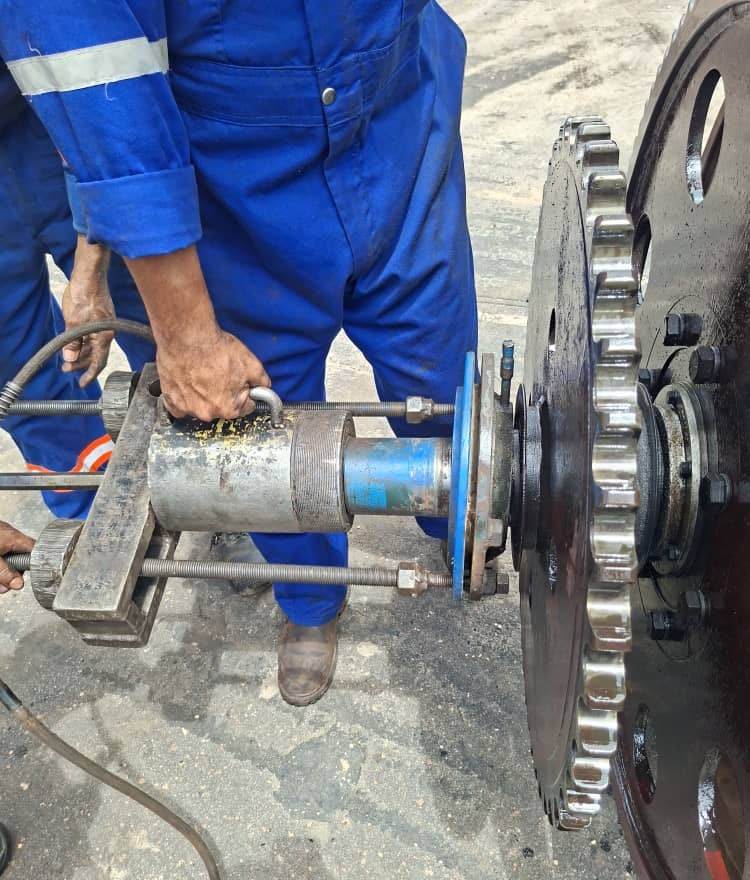
Transmisión · acero 4140
Desgaste de dientes, extracción hidráulica, reemplazo en acero 4140 y alineación de la transmisión.
- Fotografía por definir
Holguras · estoperas · tren de rodaje
Holguras radiales y axiales del cigüeñal y del eje impulsor, estoperas, cadena de transmisión y revisión del tren de rodaje.
Deflexión · rotorseals · ecualizador
Prueba de deflexión hidráulica en la bobina, toma de tolerancias, rotorseals, pasadores del ecualizador, frenos y embragues.
Cinco etapas, cada una con su registro.
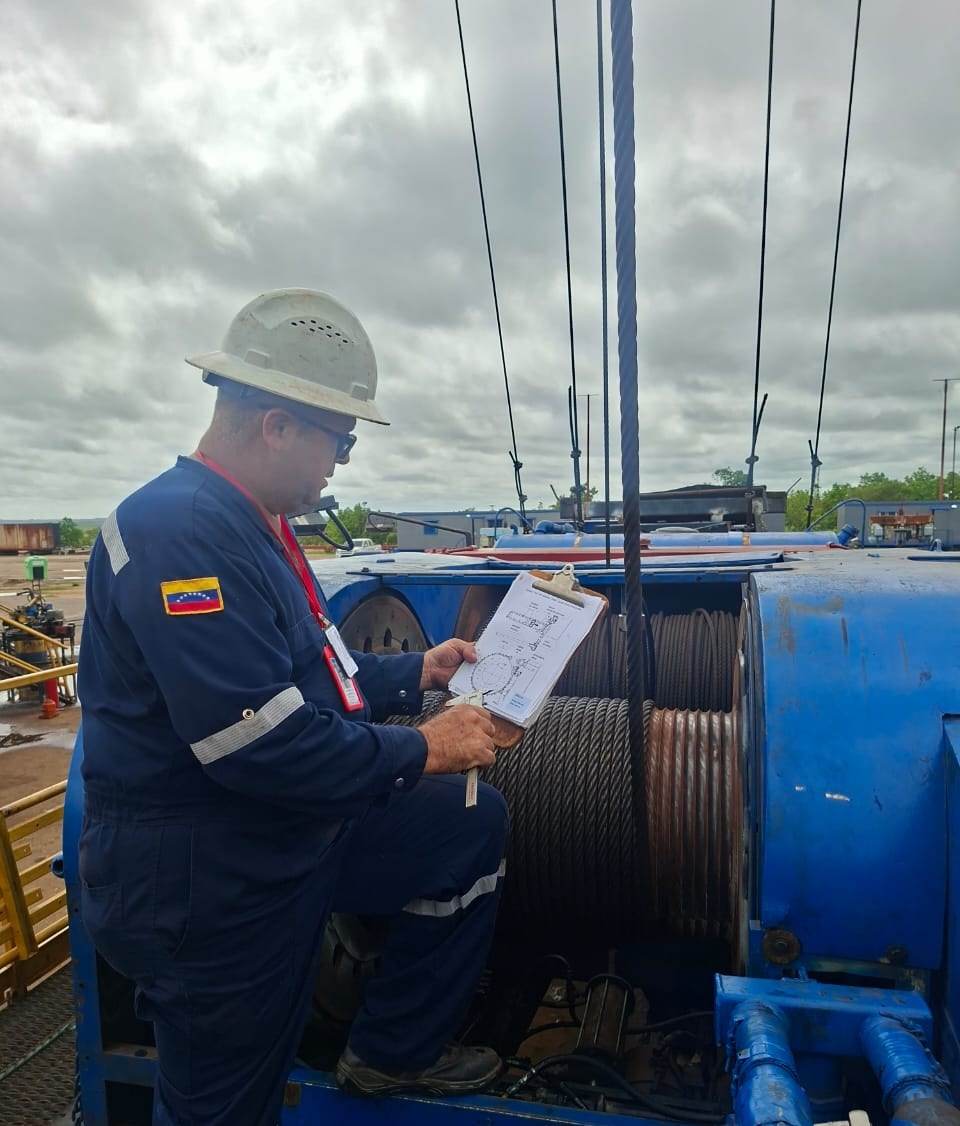
Inspección con planilla frente al malacate.
-
Revisión visual y dimensional de todo lo que soporta carga. Se toman tolerancias con comparador y se registran con fotografía.
El antes del equipo
-
Desarme total del componente, limpieza profunda y ensayos no destructivos en las zonas críticas.
Comienza el después
-
Reemplazo de rodamientos, sellos, estoperas y piezas fuera de rango, según los hallazgos de la inspección.
Lo que no cumple, se cambia
-
Torques normados, alambre de seguridad en la tornillería crítica y verificación del libre giro de poleas y transmisiones.
Torque y seguridad
-
Tolerancias finales documentadas, informe técnico con fotografías y certificado con vigencia.
Sale con firma
-
Etapa 01
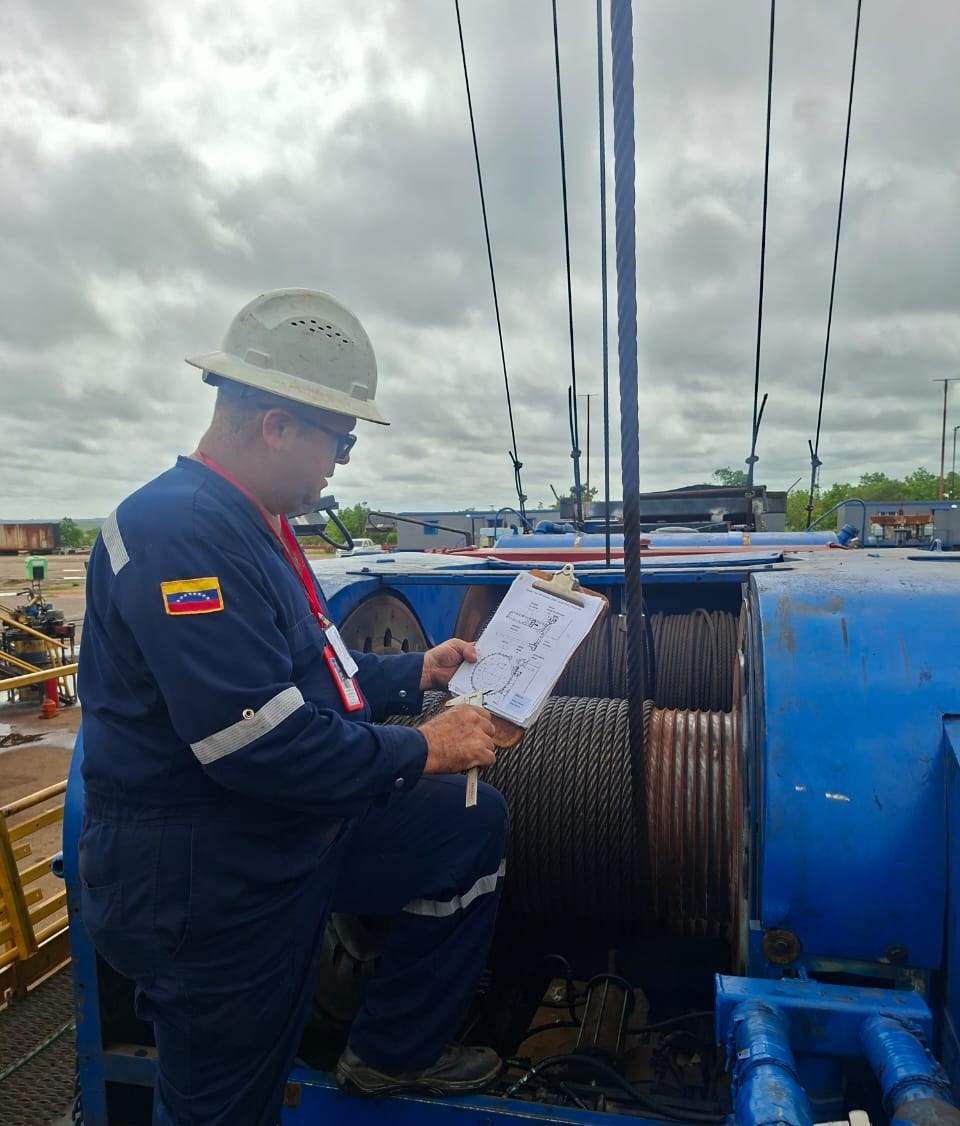
Inspección categoría III
Revisión visual y dimensional de todo lo que soporta carga. Se toman tolerancias con comparador y se registran con fotografía.
El antes del equipo
Inspección con planilla frente al malacate.
-
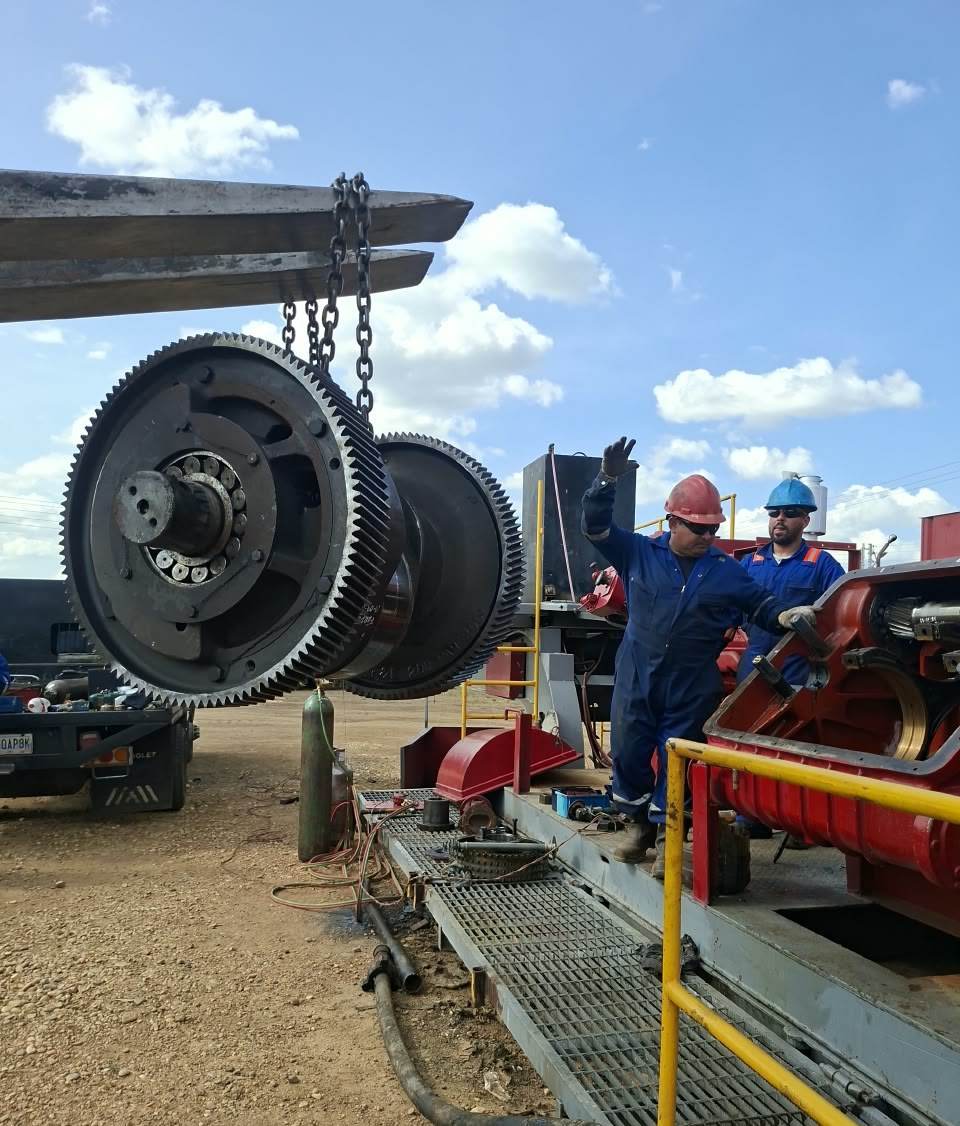
Etapa 02
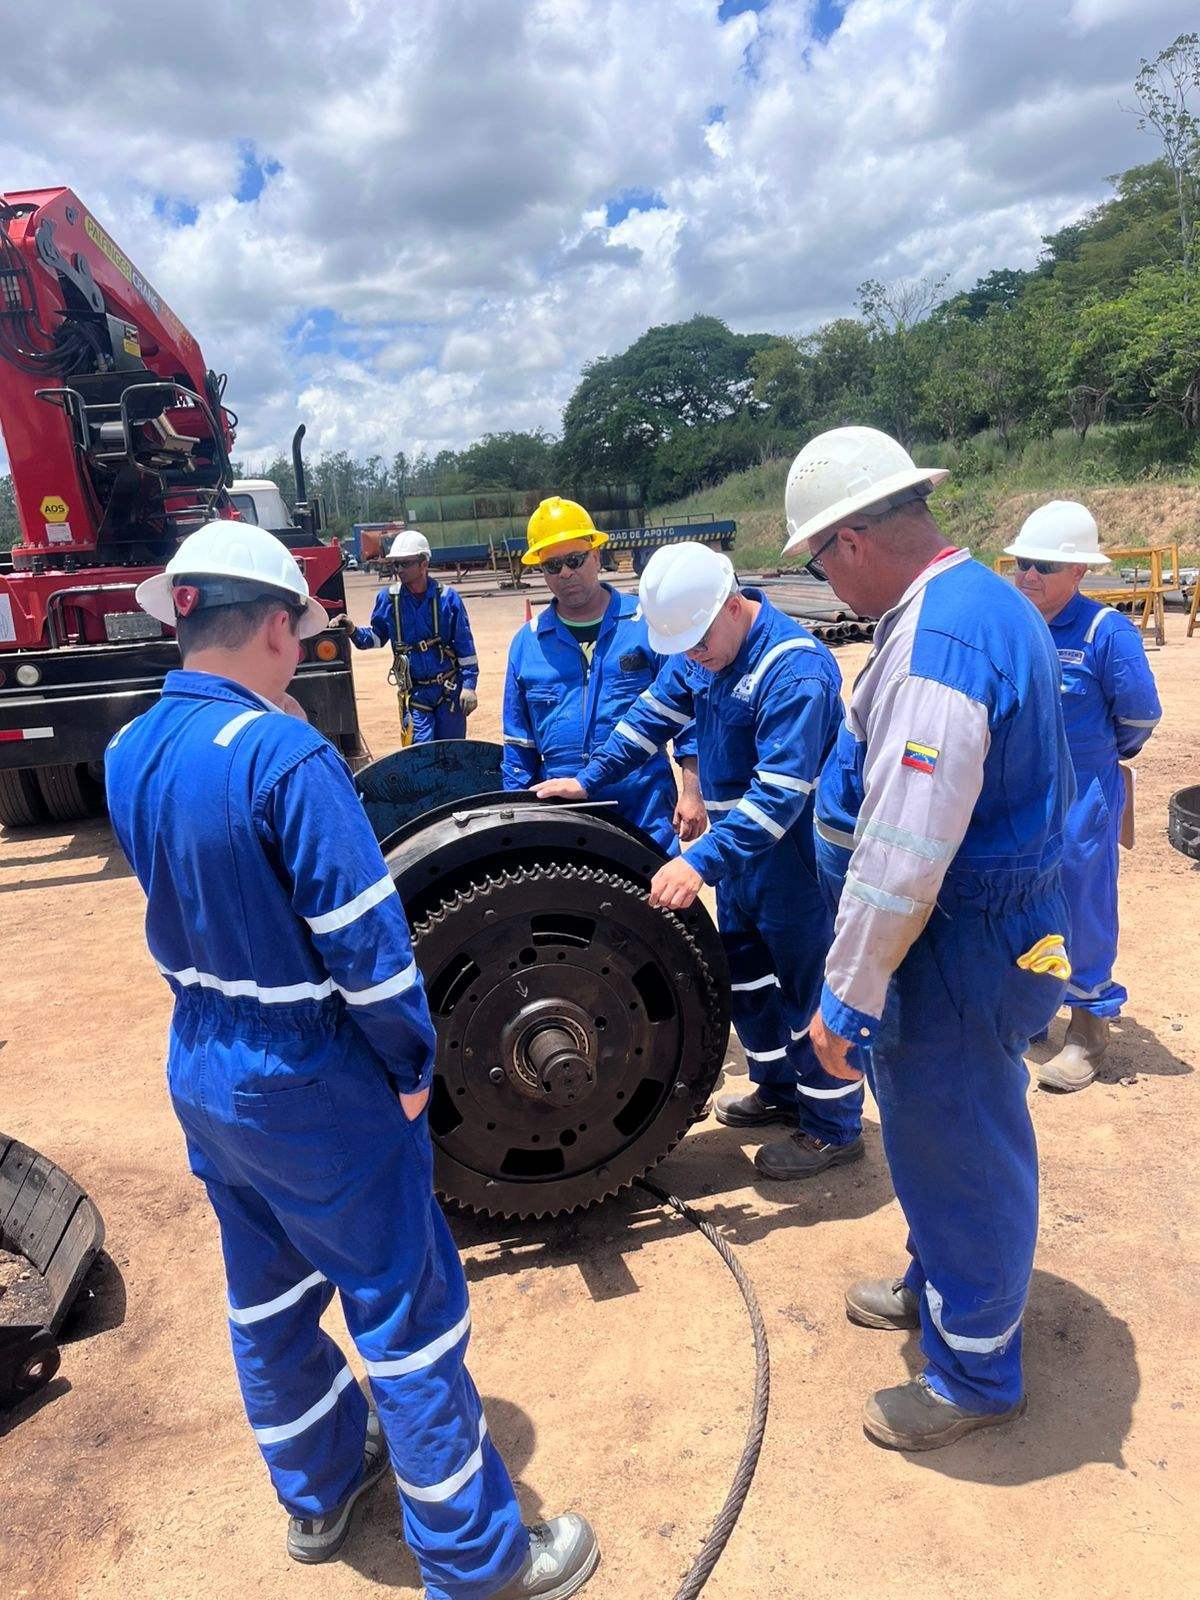
Desarme categoría IV
Desarme total del componente, limpieza profunda y ensayos no destructivos en las zonas críticas.
Comienza el después
Conjunto de engranaje izado para su desarme.
-
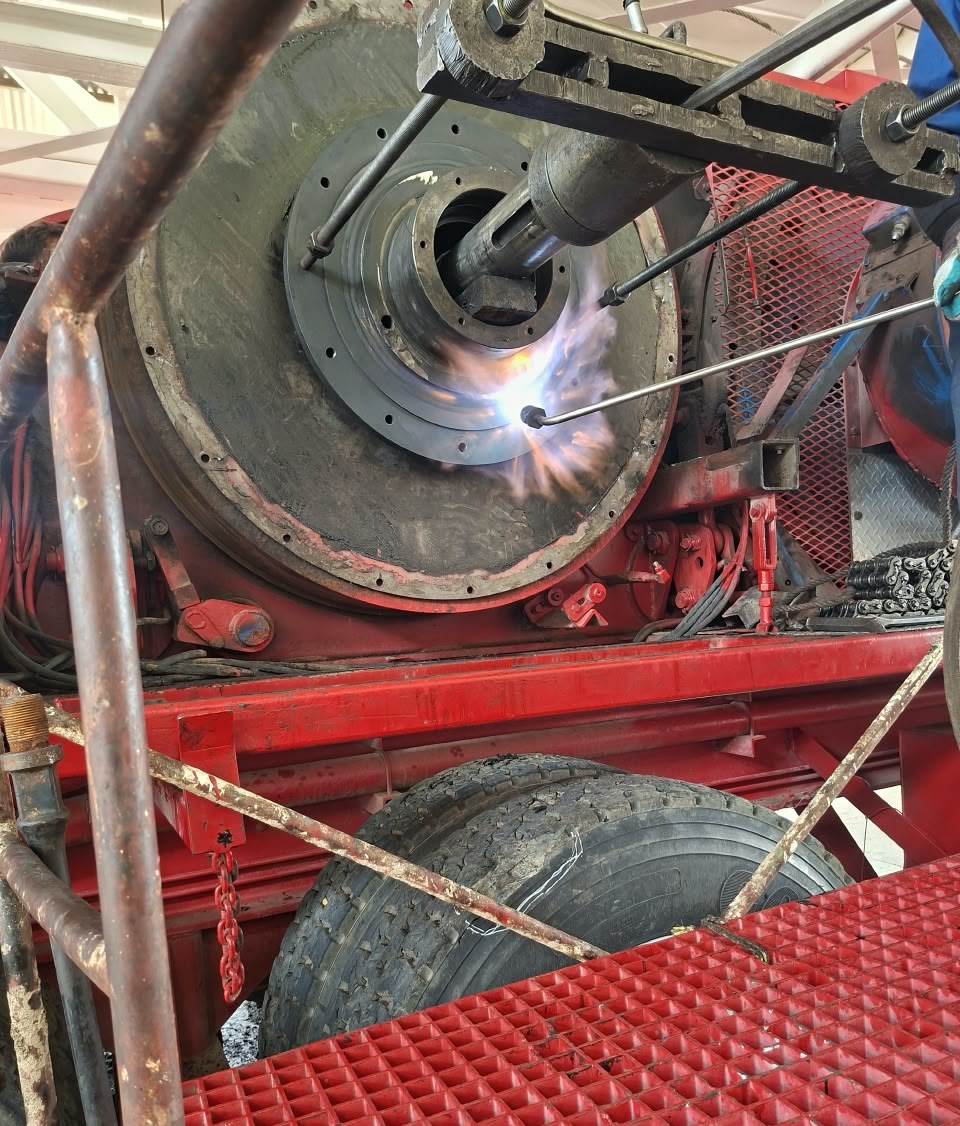
Etapa 03
Reparación
Reemplazo de rodamientos, sellos, estoperas y piezas fuera de rango, según los hallazgos de la inspección.
Lo que no cumple, se cambia
Calentamiento controlado para extraer un embrague.
-
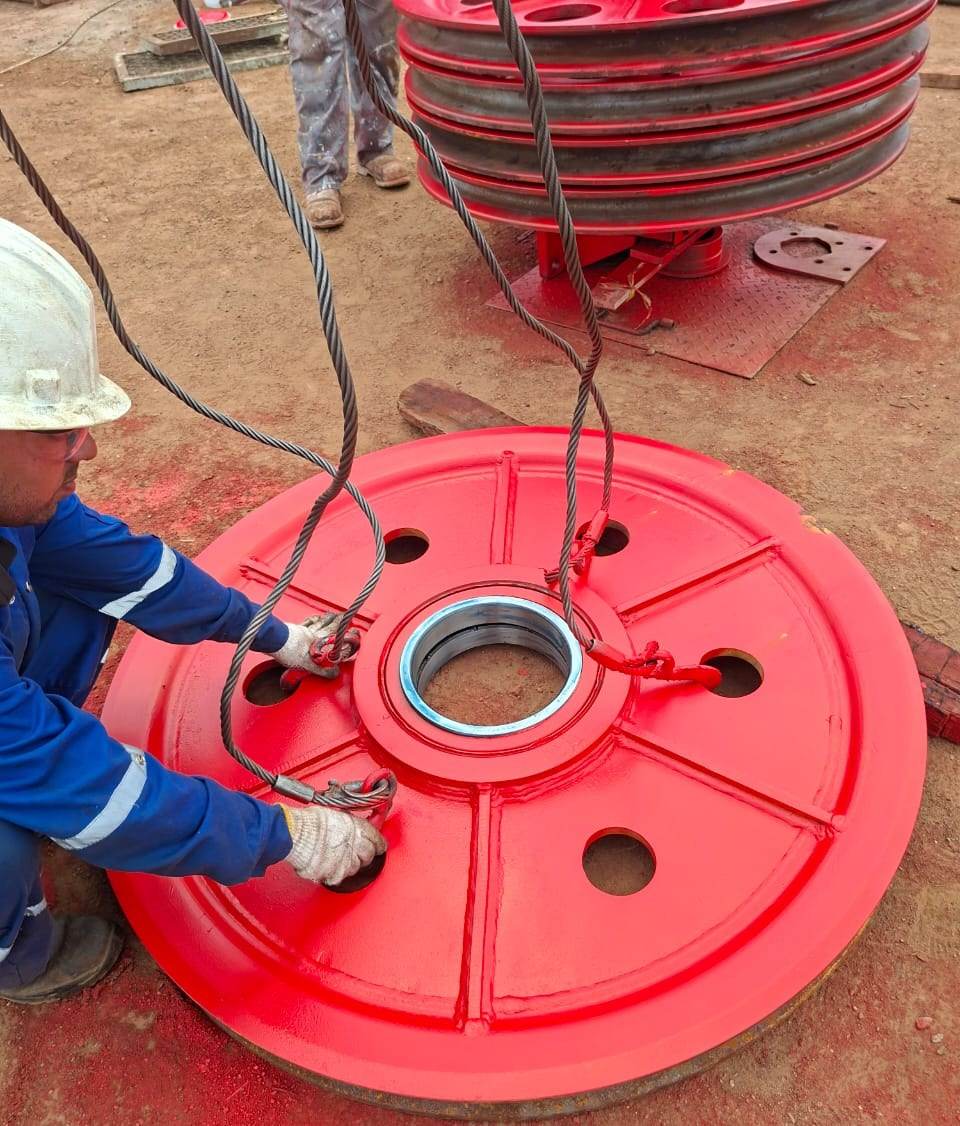
Etapa 04
Armado
Torques normados, alambre de seguridad en la tornillería crítica y verificación del libre giro de poleas y transmisiones.
Torque y seguridad
Polea recién pintada, lista para el montaje.
-
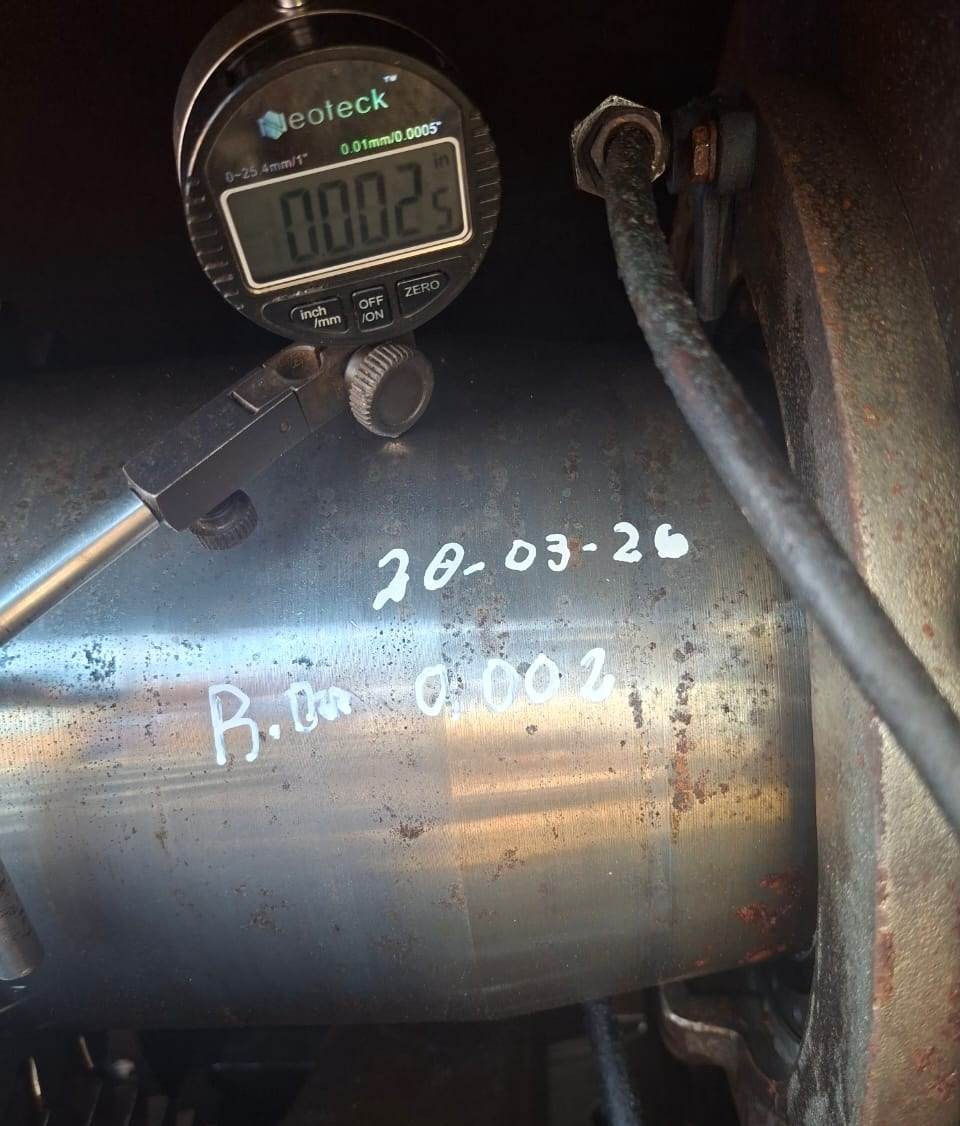
Etapa 05
Medición final y certificado
Tolerancias finales documentadas, informe técnico con fotografías y certificado con vigencia.
Sale con firma
Lectura final con reloj comparador.
Así sabemos si una pieza puede volver a trabajar.
Cada pieza que gira se mide con reloj comparador. Ese número es su Cuánto se desvía o “juega” una pieza al girar. Mientras más baja, mejor. Si pasa el máximo permitido, la pieza no está apta.: cuánto se desvía al girar. Mientras más bajo, mejor.
-
Cómo quedó · Categoría IV
Dentro de la zona permitida: apta para operar.
-
Cómo llegó · Categoría III
En el límite o fuera de la zona permitida.
-
Zona permitida · hasta 0,017
Máximo que admite el equipo para trabajar.
Caso real · septiembre 2026
Taladro de 550 HP en San José de Guanipa: malacate, bloque corona, bloque viajero, bomba de lodo y caja angular, desarmados, medidos y certificados.
Cliente: [pendiente de autorización para publicar]
Ejemplo de un trabajo real: dos de las mediciones del informe técnico de un taladro de 550 HP, septiembre 2026. Escala de 0 a 0,040. Unidad según el informe (por confirmar).
La norma define cuatro niveles de inspección. Farfar trabaja en los dos más profundos.
La Práctica recomendada del Instituto Americano del Petróleo para inspeccionar, mantener, reparar y remanufacturar equipos de elevación de taladros. ordena la inspección de los equipos de elevación en categorías: cada una revisa más a fondo que la anterior.
-
Categoría I: Observación
Se observa el equipo mientras opera, a diario.
La hace el operador
-
Categoría II: Revisión visual
Inspección de cerca: corrosión, deformación, piezas sueltas o faltantes, lubricación.
La hace el operador
-
Categoría III: Inspección a fondo
Medición de tolerancias, desarme parcial y Pruebas que detectan grietas o fallas internas sin dañar la pieza, por ejemplo con partículas magnéticas o ultrasonido. en zonas críticas.
Farfar · el diagnóstico
Muestra cómo llega el equipo. Normalmente, cada 6 meses.
-
Categoría IV: Desarme total
Desarme completo, limpieza, ensayos en todas las piezas que soportan carga y reparación.
Farfar · la intervención
Deja el equipo apto. Cuando la categoría III lo indica.
- Equipos
- Malacate, bloques corona y viajero, bomba de lodo, caja angular, transmisión.
- Potencia
- De 150 a 3000 HP
- Seguimiento
- El certificado deja programada la próxima categoría III a las 4.320 horas (unos 6 meses).
Cada trabajo termina con un documento que lo respalda.
 Farfar C.A.
Certificado N.° FAR-[000]
RIF J-40764638-9
Certificado de inspección · Categoría IV
Apto
- Norma
- API RP 8B
- Alcance
- Categorías III y IV
- Equipo
- [taladro] · [HP]
- Vigencia
- [desde] — [hasta]
- Próxima inspección
- Cat. III a las 4.320 h
- Inspector
- [nombre]
El certificado se entrega junto con el informe técnico completo del trabajo:
- 01Tolerancias finales por componente
- 02Hallazgos con registro fotográfico
- 03Repuestos instalados
- 04Recomendaciones y próxima inspección
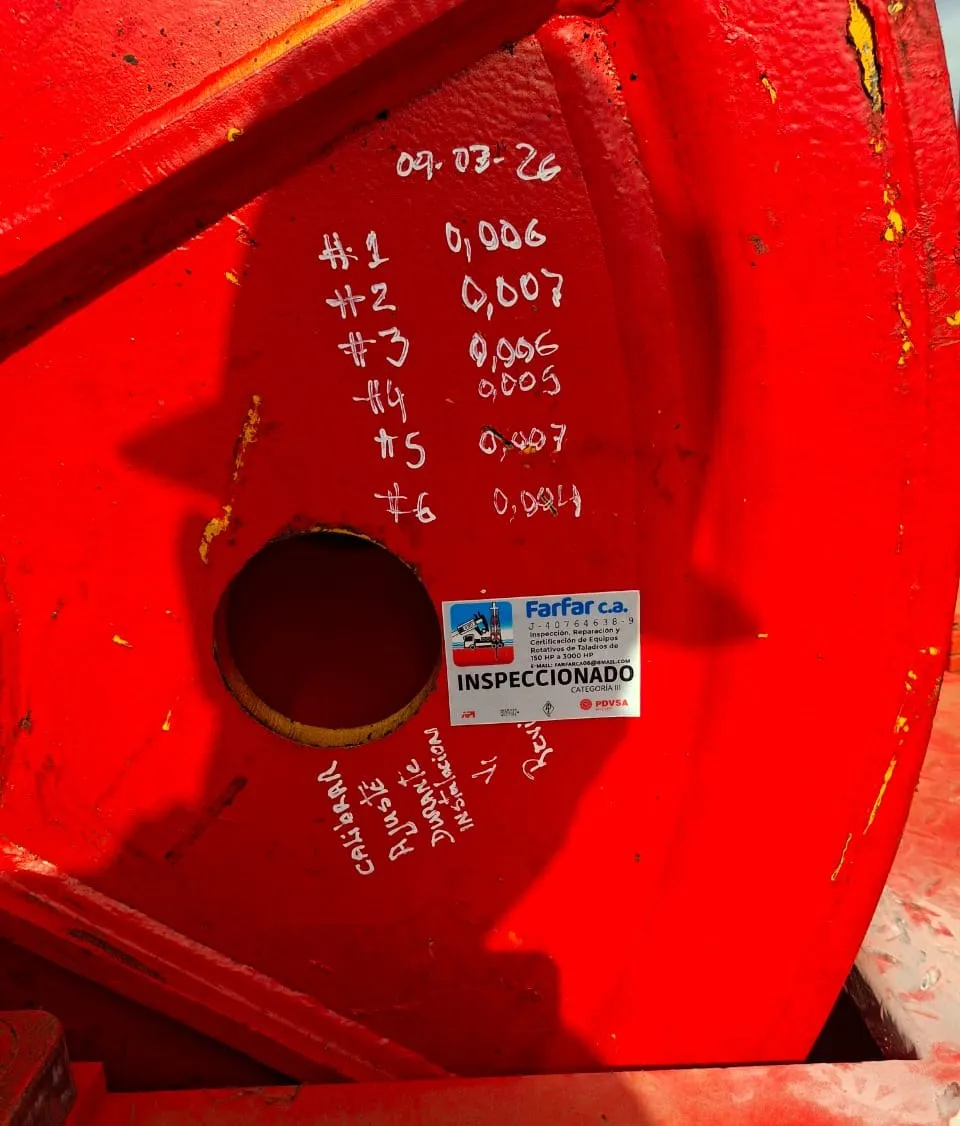
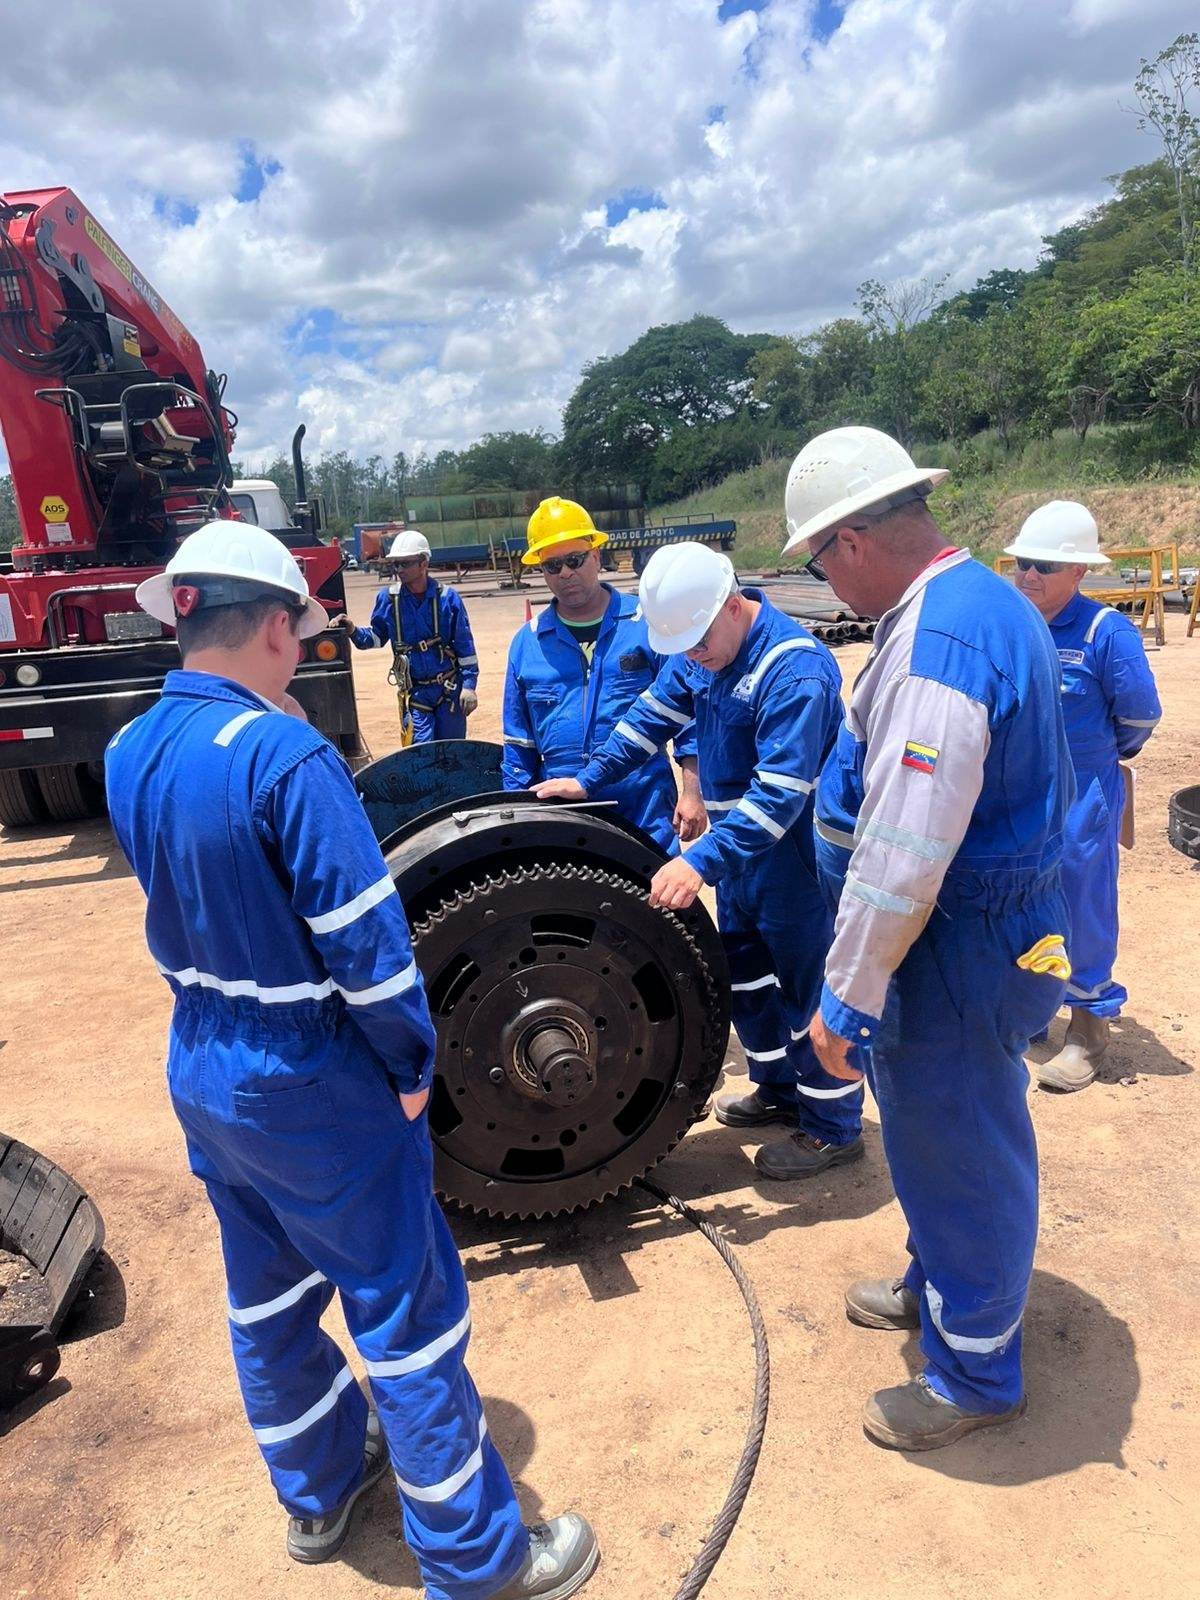
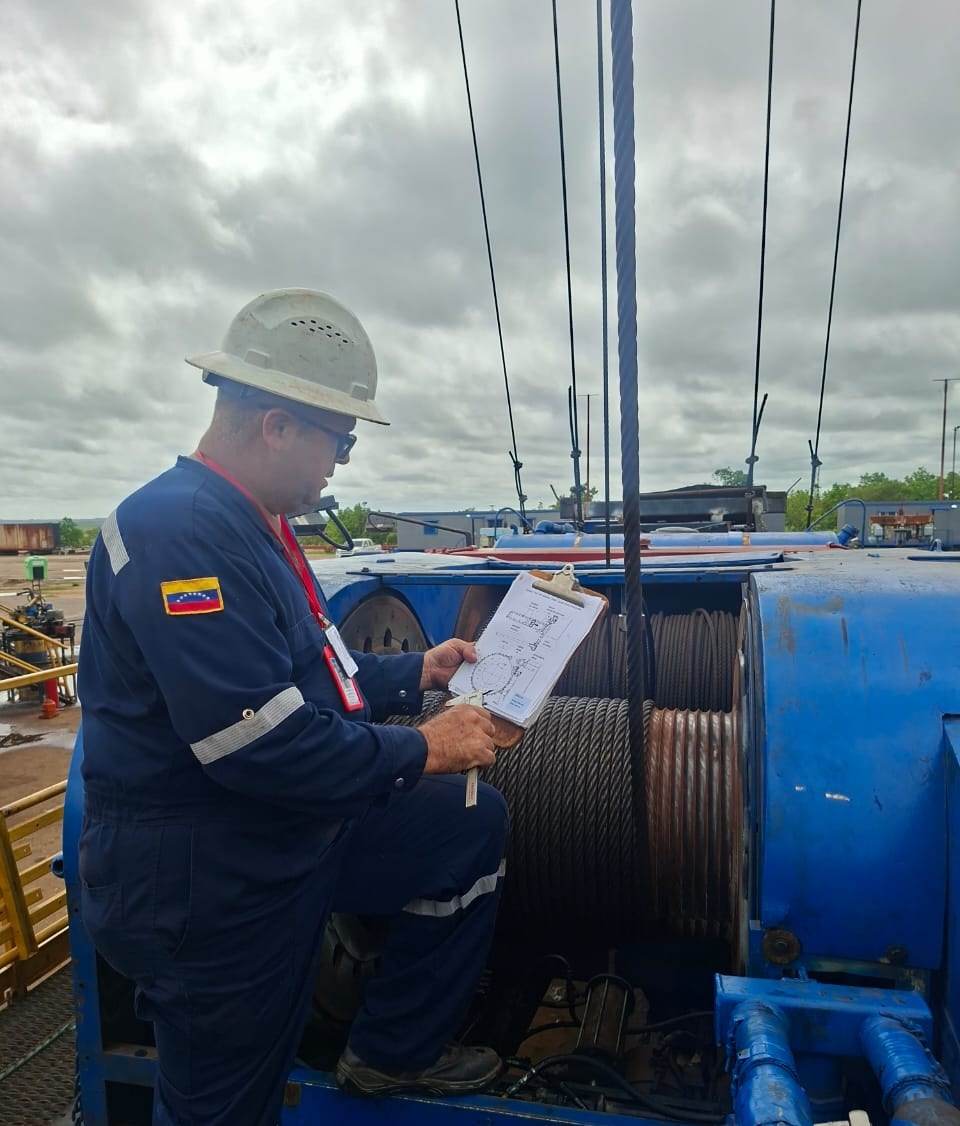
Mecánicos, inspectores y certificadores en el mismo trabajo.
Cada informe lo elaboran y revisan el supervisor mecánico y el inspector certificador de Farfar, con nombre, cargo y fecha.
- años de trabajo
- [N]
- equipos certificados
- [N]
- personas en campo y taller
- [N]
Cifras por confirmar con Farfar.
Contáctenos por WhatsApp
Escriba o ajuste el mensaje y lo enviamos directo a nuestro WhatsApp.
- Teléfono
- +58 424-8251056
- Correo
- [correo a confirmar]
- Ubicación
- [ciudad a confirmar], Venezuela
- RIF
- J-40764638-9